-


-


-


WhatsApp
Если в запросе написано только «нужен стеклопластик, чтобы было прочно», разные поставщики ответят по своим умолчаниям — и разброс цен может оказаться кратным.
На стоимость, механические свойства и срок поставки влияют не только марка смолы, но и метод формования, содержание волокна, пористость и тип оснастки.
Ниже 12 распространённых методов формования стеклопластика разделены на три группы по типу оснастки и способу формования; для каждой группы приведены типичные диапазоны содержания волокна, пористости, давления и партии. Материал помогает закупщику сузить выбор по геометрии изделия, годовой потребности и бюджету на оснастку.
Содержание
Одинаковый стеклопластик: почему параметры не сходятся
1.1. Откуда берётся разброс цен в одном запросе
В запросах, которые приходят через дилеров, чаще всего одна фраза: «стеклопластиковое изделие, нужно прочно». Без чертежа детали, без годового объёма и без указания метода. Три завода с разными методами формования получат разную стоимость оснастки, разный коэффициент использования материала, разную трудоёмкость и производительность — поэтому даже на одно и то же изделие предложения расходятся заметно.
Если в запросе не указаны метод формования, геометрия изделия и годовой объём, каждый поставщик считает по своему варианту, и сравнить предложения напрямую уже нельзя.
Деталь ручного формования делают по открытой односторонней оснастке: слой ткани, слой смолы, уплотнение вручную. Пултрузионный профиль идёт через непрерывную стальную фильеру: волокно протягивают через оснастку, нагретую до 120–180 °C, со скоростью 0,3–1,5 м/мин. Оба изделия называют стеклопластиком, но структура затрат и уровень механических свойств у них разного порядка.
Как только метод указан в запросе, «размытые» предложения отпадают. Рекомендуем включить в техническое приложение четыре пункта: метод формования, содержание волокна и база его измерения, требования по пористости или критерии приёмки, годовая потребность. Когда эти четыре пункта заполнены, сравнению есть на что опереться.
1.2. Объёмная доля волокна — та линейка, которую можно заложить в расчёт
Объёмная доля волокна (V_f) показывает, какую часть общего объёма композита занимает армирующий материал. Нагрузку несёт волокно, смола передаёт усилие и защищает его, поэтому V_f в основном и определяет порядок жёсткости вдоль волокна. По правилу смесей: E-стекло около 73 ГПа, отверждённая смола около 3,5 ГПа; при росте V_f с 20 до 50 % модуль вдоль волокна примерно удваивается. В реальном расчёте пакета добавляется коэффициент эффективности направления: для ровинговой ткани примерно половина, для рубленого мата примерно три восьмых — этот коэффициент опускать нельзя.
Опубликованные сопоставительные данные дают проверяемые диапазоны: ручное формование и напыление 15–30 % V_f, пористость 5–10 %; RTM 50–60 % V_f, пористость ниже 2 %; вакуумная инфузия 40–60 % V_f, пористость 1–3 %; препрег 50–65 % V_f, пористость ниже 2 %; намотка 50–70 % V_f. Это не данные конкретного завода, а диапазоны возможностей метода — по ним удобнее проверять спецификацию, чем по прилагательным.
Пористость нужно смотреть вместе с содержанием волокна. ASTM D2734 используют для расчёта содержания смолы и пустот; для конструкционных деталей обычно требуется ниже 2 %, для ручного формования приемлемо до 5 %. При одинаковых 40 % V_f пористость 1 % и 5 % дают разную прочность на межслойный сдвиг. Если в условиях приёмки указано только содержание волокна, а пористость нет, проблема обычно обнаруживается уже после поставки.
1.3. Самая частая ошибка: массовую долю принимают за объёмную
В спецификации написано «содержание стекловолокна 65 %» — в большинстве случаев это массовая доля. Метод выжигания (ASTM D2584 / ISO 1172) удаляет смолу и взвешивает оставшееся стекло, то есть измеряет именно массу. В расчёте же используется объёмная доля. Плотность стекла около 2,54 г/см³, отверждённой смолы около 1,2 г/см³ — разница более чем вдвое, поэтому пересчёт обязателен.
Формула пересчёта: V_f = (w / 2,54) ÷ [w / 2,54 + (1 – w) / 1,2], где w — массовая доля стекловолокна.
Подстановка: 60 % соответствует 41,5 %, 65 % — 46,7 %, 70 % — 52,4 %, 75 % — 58,6 %. То есть типичные для пултрузионных профилей 60–75 % по массе дают 41,5–58,6 % по объёму. Обратный счёт: чтобы получить V_f 60–75 %, массовая доля должна быть 78–83 % — волокно не пропитается, в промышленном производстве это нереально. Поэтому, если поставщик в предложении пишет содержание стекловолокна 60 или 70 %, закупщику прежде всего нужно уточнить базу: по массе или по объёму. Эти величины нельзя сравнивать напрямую и нельзя подставлять в один и тот же расчёт.
Ошибка в базе измерения при переговорах о цене может остаться незамеченной, но в расчёте конструкции это уже другое дело. Проще добавить в шаблон запроса отдельную графу, где поставщик отмечает: по массе или по объёму. В русской технической документации массовая доля и объёмная доля — два разных термина, и их смешение сразу делает спецификацию непригодной для расчёта.

Тканый ровинг: армирующий материал для ручного формования и напыления
12 методов: три группы по оснастке и способу создания давления
Для удобства сравнения в таблице часть методов, близких по принципу, объединена, поэтому строк меньше 12; классификация по трём группам — в тексте.
2.1. Группа 1 — открытая оснастка и ручные методы: ручное формование, напыление, вакуумный мешок
Для ручного формования и напыления V_f обычно 15–30 % (в части источников напыление выделяют в 12–20 %), пористость 2–10 %, и многое зависит от того, насколько хорошо рабочий уплотнил слои. Преимущества вполне практичные: можно сделать одну деталь, оснастка дешёвая, криволинейные и крупные изделия не ограничены оборудованием. Корпуса, нестандартные кожухи, ремонт на месте — до сих пор держатся на этих методах.
Вакуумный мешок — это плёнка, которой накрывают влажный пакет и откачивают воздух: одна атмосфера выдавливает лишнюю смолу и пузыри, V_f немного поднимается, пористость снижается до 2–3 %. Оснастка остаётся односторонней жёсткой, затраты на неё почти не растут — при ограниченном бюджете это разумный шаг. Автоклав же помещает весь узел в ёмкость 1–10 бар с нагревом, чаще всего в паре с препрегом, и рассматривается в третьей группе. Вакуумный мешок и вакуумная инфузия используют одинаковое разряжение, но различаются способом пропитки: мешком уплотняют уже пропитанный пакет, а при инфузии смолу вводят в сухой армирующий пакет. Подставлять к ним одну и ту же пару параметров «содержание волокна — пористость» нельзя.
2.2. Группа 2 — закрытая оснастка и жидкие методы: RTM, VA-RTM, VARI, RFI, HP-RTM
Общее для группы: сухое волокно укладывают в полость, затем подают смолу, которая его пропитывает. Стандартный RTM: заливка при 3–8 бар, цикл 30–90 минут, V_f 45–60 %, пористость ниже 2 %, обе поверхности формообразующие, размеры и внешний вид стабильны. Оснастка — металлическая двухсторонняя, затраты на неё на порядок выше, чем у открытой.
VA-RTM и VARI / VARTM имеют только одну жёсткую формообразующую поверхность, вторую закрывают вакуумным мешком, смолу подают разряжением: V_f примерно 40–55 %, пористость 1–3 %. Если герметизация хорошая, пористость удаётся удержать на очень низком уровне; если плёнка травит, та же линия может дать 4 % и больше. RFI — смола в виде плёнки между слоями, пропитка при нагреве под давлением, подходит для больших толщин. Выбор между тремя вариантами — это число формообразующих поверхностей и управление течением смолы; в параметрах разница меньше, чем в названиях.
HP-RTM — самый быстрый в группе. HP-RTM относится к трансферному формованию при высоком давлении; давление впрыска и давление в полости зависят от оборудования, системы смолы и конструкции оснастки. Поэтому при сравнении данных по разным методам сначала уточняют, где и как измерено давление, и не ставят цифры из разных источников в один диапазон. Смола заполняет полость за 10–60 секунд, такт сокращается до 3–8 минут; именно по этому пути шло серийное производство кузовных деталей BMW серии i. Плата за это — пресс, инжекционный узел и металлическая оснастка, которые на малой партии не окупаются.
2.3. Группа 3 — препреги и непрерывные методы: препрег с автоклавом, SMC/BMC, пултрузия, намотка
Препрег с нагревом в автоклаве при 1–10 бар даёт 55–65 % V_f и пористость ниже 2 % — обычная практика для основных силовых деталей авиатехники, и она же самая дорогая. SMC / BMC: рубленое стекловолокно предварительно смешивают со смолой и наполнителем в лист или жгут, затем прессуют в стальной двухсторонней оснастке; массовая доля стекловолокна обычно 20–40 % (у SMC до 60 %, у BMC чаще 10–30 %), что соответствует примерно 15–30 % V_f; давление прессования 30–150 бар, цикл измеряется минутами.
Распределительные шкафы, корпуса счётчиков, автомобильные накладки — всё, где нужны две гладкие поверхности, рёбра и отверстия, — это в основном SMC / BMC. Пултрузия и намотка работают с непрерывным волокном и дают самую выраженную направленность: пултрузия позволяет получать только профили постоянного сечения, массовая доля стекловолокна 60–75 %, продольные свойства лучшие; намотка укладывает пропитанную нить под ±55° или 90° на оправку, V_f 50–70 %, и трубы, резервуары, сосуды под давлением получают от неё кольцевую прочность.
Собственные пултрузионные профили — стеклопластиковая арматура, кабельные лотки, несущие полосы решёток и стеклопластиковые оконные профили — относятся как раз к третьей группе. Постоянное сечение, большая партия, продольная нагрузка: это ровно то, в чём пултрузия сильна. Обратная ситуация: если заказчику нужен сферический резервуар или деталь с многоосным нагружением, пултрузия — не та линия, которую стоит предлагать.
| Группа / метод | V_f или содержание волокна (база) | Типичная пористость | Давление и такт |
|---|---|---|---|
| Ручное формование / напыление | 15–30 % V_f (напыление 12–20 %) | 2–10 % | Атмосферное, вручную |
| Вакуумный мешок | 25–35 % V_f (влажный пакет под вакуумом) | 2–3 % | Около 1 бар разряжения |
| Препрег + автоклав | 55–65 % V_f | ниже 2 % | 1–10 бар, несколько часов |
| RTM | 45–60 % V_f | ниже 2 % | 3–8 бар, 30–90 мин |
| VA-RTM / VARI / VARTM | 40–55 % V_f | 1–3 % | Разряжение, односторонняя оснастка |
| RFI | 50–60 % V_f | ниже 2 % | Пропитка при нагреве под давлением |
| HP-RTM | 55–60 % V_f | ниже 2 % | 30–100 бар, 3–8 мин |
| Прессование SMC / BMC | 20–40 % по массе (около 15–30 % V_f) | ниже 3 % | 30–150 бар, 1–10 мин |
| Пултрузия | 60–75 % по массе (около 42–59 % V_f) | ниже 2 % | Непрерывно, 0,3–1,5 м/мин |
| Намотка | 50–70 % V_f | 1–10 % | Контроль натяжения, вращение оправки |
Данные в таблице — типичные справочные диапазоны из разных открытых источников; они не означают, что любой завод и любая система материалов выйдут на те же значения. Фактическое содержание волокна, пористость, давление формования и цикл зависят от системы смолы, армирующего материала, конструкции изделия, оснастки и оборудования. При закупке ориентируются на фактические протоколы испытаний поставщика и требования проекта.
Партия, геометрия и бюджет: как свести воедино
3.1. Границы партии — ориентир, а не норматив
Экономически оправданная партия у методов различается заметно, и определить её одним фиксированным числом изделий нельзя.
Обычно ручное формование подходит для малых партий, образцов и крупных деталей сложной формы; RTM и вакуумная инфузия в зависимости от вложений в оснастку и конструкции изделия закрывают разные объёмы; HP-RTM и прессование SMC лучше ложатся на производство с высокой автоматизацией и быстрым тактом.
Выбор метода считается по стоимости оснастки, вложениям в оборудование, годовой потребности, производственному циклу и стоимости труда. Цифры по партиям в статье — только ориентир для предварительного отбора, а не единый норматив.
По литературе экономический порог RTM — 50–100 изделий в год, поскольку оснастка стоит порядка 10–30 тыс. долларов; открытая оснастка для ручного формования — 2–8 тыс. долларов, поэтому единичные изделия и образцы остаются за ним. От 5 000 изделий в год такт становится достаточно быстрым, чтобы прессование препрега или HP-RTM окупили амортизацию оборудования. Эти цифры взяты из структур затрат разных стран; для проекта в России их нужно пересчитать по местным ценам на оснастку и труду.
Вместо запоминания порогов проще разделить цену оснастки на планируемое число изделий, получить амортизацию на единицу и сравнить её с разницей по труду, материалу и браку. Чем крупнее и нерегулярнее деталь, тем быстрее растёт стоимость закрытой оснастки и тем правее сдвигается граница. Метод не самый изящный, но он ближе к своему проекту, чем любая универсальная таблица.
3.2. Одна формообразующая поверхность или две: сначала смотрим, какие поверхности монтируются
VA-RTM выгоден на крупных деталях именно потому, что экономит половину оснастки. В открытых сопоставлениях затрат разница между RTM и вакуумной инфузией связана в основном с типом оснастки, комплектацией оборудования и способом производства. Для крупногабаритных композитных изделий односторонняя оснастка с вакуумной инфузией обычно позволяет сократить часть вложений в оснастку.
Но размеры, сложность конструкции и требования по точности у разных изделий сильно отличаются, поэтому брать одну группу опубликованных цифр как норму для всех проектов нельзя. При выборе нужно отдельно выяснить у поставщика стоимость оснастки, стоимость оборудования и себестоимость изделия. Для оболочки лопасти ветрогенератора, корпуса судна, крупного кожуха лотка — там, где габарит большой, а лицевая поверхность нужна только с одной стороны, — сэкономленные деньги часто важнее нескольких процентов разницы в параметрах метода.
Плата — на стороне мешка. У односторонней оснастки гладкая только поверхность, прилегающая к форме; со стороны плёнки остаётся отпечаток дренажной сетки, и допуск по толщине шире. Двухсторонняя металлическая оснастка даёт две гладкие поверхности и повторяемость размеров: для монтажных, герметизирующих и открытых лицевых поверхностей обычно выбирают её. Отметить на CAD-чертеже, какие поверхности монтажные, и уже потом решать, сколько формообразующих поверхностей нужно, дешевле, чем потом выправлять шлифовкой.
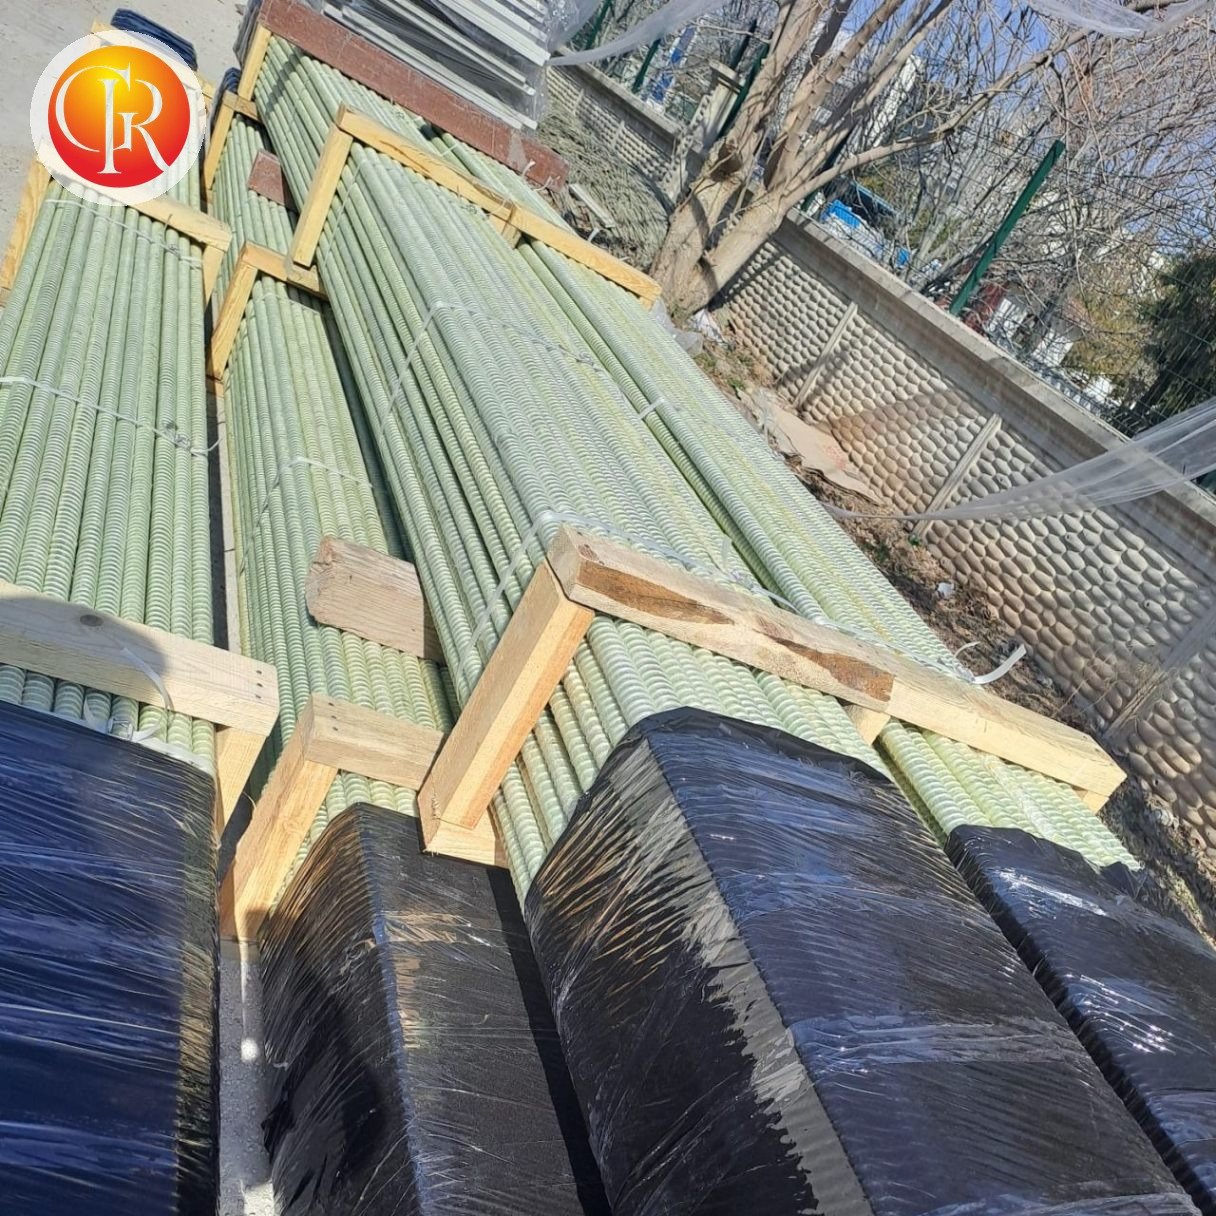
Стеклопластиковая арматура — пример пултрузионного профиля постоянного сечения
3.3. Четыре пункта, которые стоит проверить до отправки запроса
Всё предыдущее сводится к короткому списку, который можно вставить прямо в письмо с запросом. По каждому пункту можно получить однозначный ответ, и он не затрагивает технологических секретов поставщика.
- Название метода формования и база измерения содержания волокна (по массе / по объёму); если указана массовая доля, попросить одновременно дать пересчёт в объёмную.
- Протоколы контроля качества. Отдельно уточнить методику, стандарт и фактические значения по пористости и по прочности на межслойный сдвиг. Эти два показателя приводят отдельно; один результат не заменяет другой.
- Ваша годовая потребность и общее число изделий: попросить поставщика разнести на этот объём стоимость оснастки и дать отдельно цену изделия и цену оснастки, а не одну сумму «с оснасткой».
- Отметить монтажные и лицевые поверхности, подтвердить, одна оснастка или две, и внести класс поверхности в условия приёмки.
Заключение
Методов формования стеклопластика много, и каждый по-своему сочетает содержание волокна, пористость, вложения в оснастку и производительность; единого оптимального варианта для всех изделий не существует.
На этапе закупки и проектирования стоит сначала определить конструкцию изделия, базу измерения содержания волокна, требования по пористости, планируемую годовую потребность и бюджет на оснастку — и только потом сравнивать методы, подходящие под эти условия.
Если вы оцениваете метод формования для стеклопластиковой арматуры, кабельных лотков, решёток, труб или других композитных изделий, пришлите чертежи изделия, размеры сечения, нагрузки и планируемую партию на info@lightsunfrp.com. Наша команда даст ориентир по выбору метода и расчёт стоимости под задачу.
Контакты
Web: www.grfrp.com
Email: info@lightsunfrp.com
Phone: +86 150 8917 8426
WhatsApp: +86 150 8917 8426
Смежные материалы
- Намотка стеклопластиковых труб: технология и параметры — непрерывное волокно и кольцевая прочность в трубах и резервуарах.
- Стандарты для стеклопластиковой арматуры — какие нормативы проверяют при приёмке пултрузионных профилей.
- Стеклоткань Т: технические характеристики и применение — армирующий материал для ручного формования и напыления.