-


-


-


WhatsApp
ООО Гуйчжоу Гуангри Технолоджи
Наши продукты
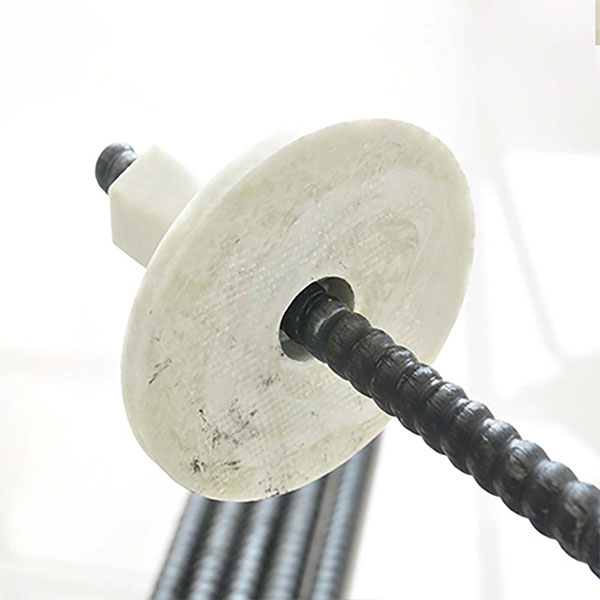
Стеклопластиковая анкерная крепь
Обзор продукции Скальные болты Гуангри FRP – это передовые композитные материалы, изготовленные из высокопрочных стекловолокон и полимерных смол. Разработанные для сложных промышленных применений, эти болты Rock предлагают исключитель...
Подробнее

Решетка из стеклопластика FRP
Обзор продукции Решетка FRP – это универсальный композитный материал, изготовленный из стекловолокна и смолы. Известный своей высокой прочностью, легкостью и коррозионной стойкостью, он широко используется в промышленных, коммерческих и с...
Подробнее
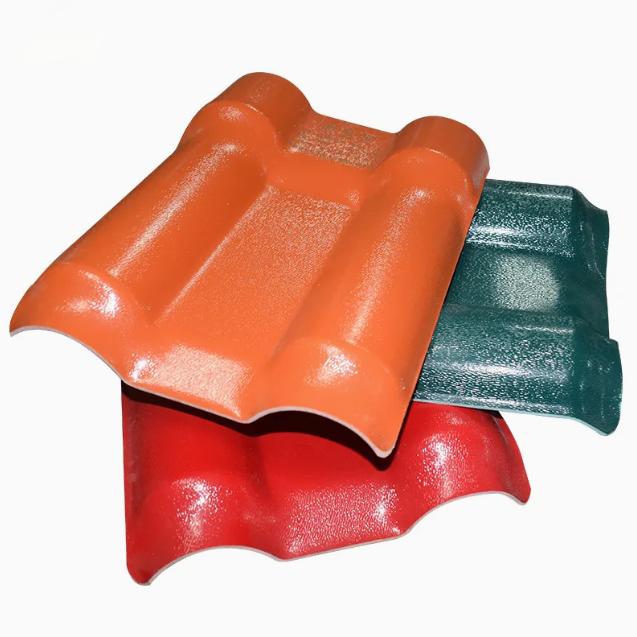
Антикоррозийная глазурованная черепица из смолы ASA
Обзор продукции Кровельная черепица из композитной смолы ASA – это высокопроизводительный кровельный материал, который отличается долговечностью, эстетической привлекательностью и экологической устойчивостью. Изготовленная на основе перед...
Подробнее

Рулонный судоремонтный стекловолоконный мат для прибрежного использования, водонепроницаемый и лёгкий
Описание продукта Наш рубленый мат из электростекловолокна (CSM) представляет собой универсальный композитный армирующий материал, широко применяемый в производстве высокопрочных и долговечных изделий из стеклопластика. Изготовленный из премиал...
Подробнее
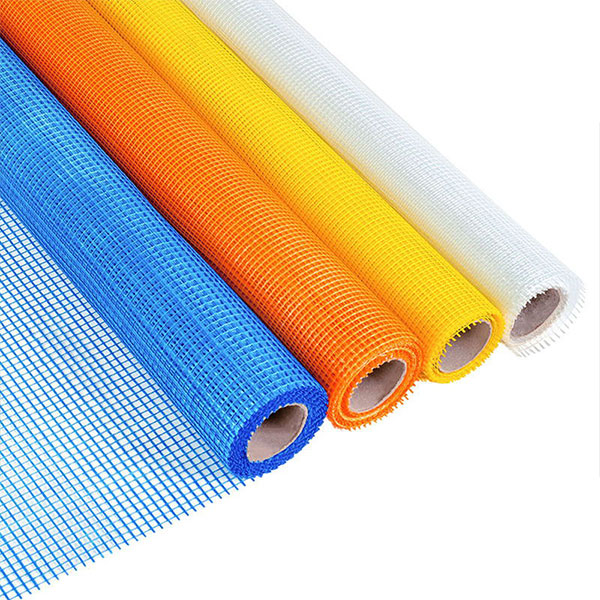
Стекловолоконная сетка
Описание продукта Стекловолоконная сетка представляет собой материал на основе ткани газонаполнительного плетения из стекловолокна, пропитанный антиэмульсионным полимерным покрытием. Она обладает высокой щелочестойкостью, гибкостью и прочно...
Подробнее
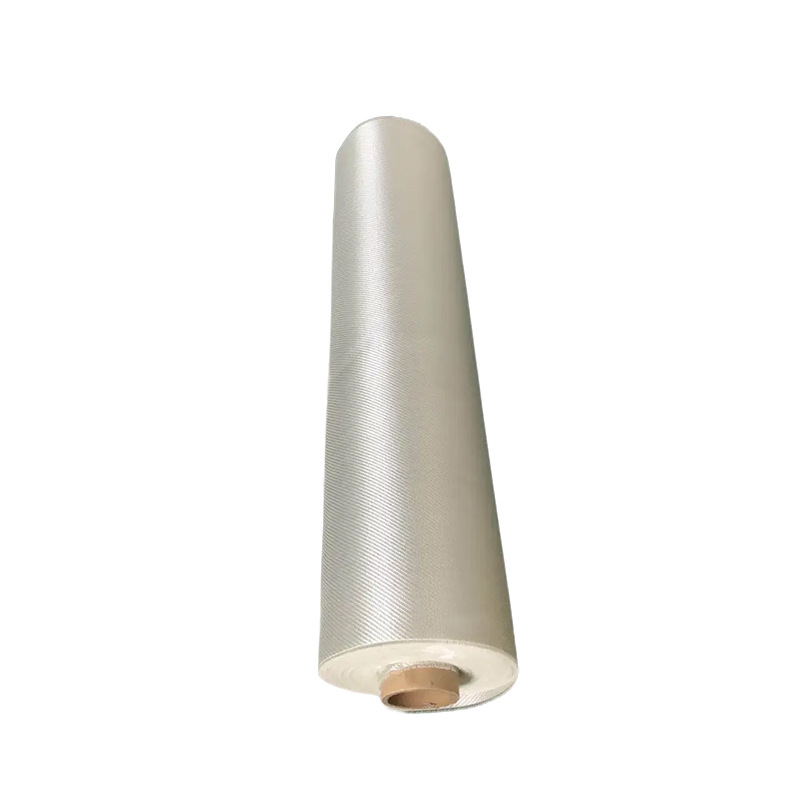
Тканый ровинг
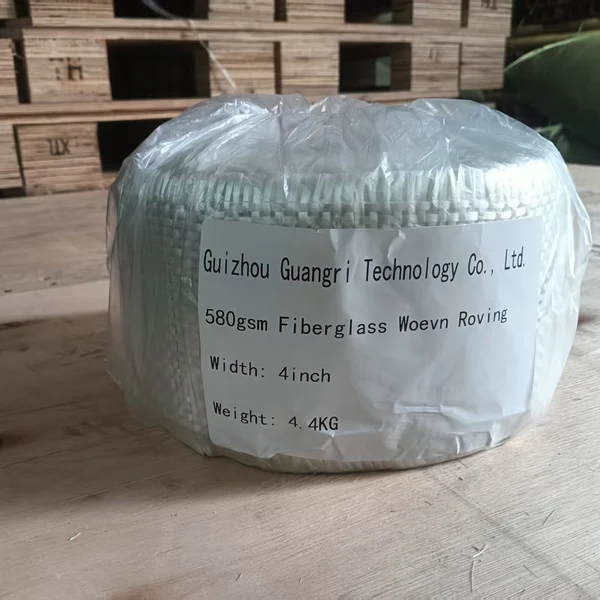
Описание продукта Тканый ровинг из стекловолокна изготавливается из прямых стекловолоконных ровингов методом полотняного или саржевого плетения. Исходные ровинги разработаны для обеспечения контролируемой пропитки смолой и отличных ламинатных с...
Подробнее

Ненасыщенная полиэфирная смола
Отличные технологические характеристики Это самое большое преимущество ненасыщенной полиэфирной смолы. Она может отверждаться при комнатной температуре и формироваться под нормальным давлением, обладает гибкими технологическими характеристиками...
Подробнее
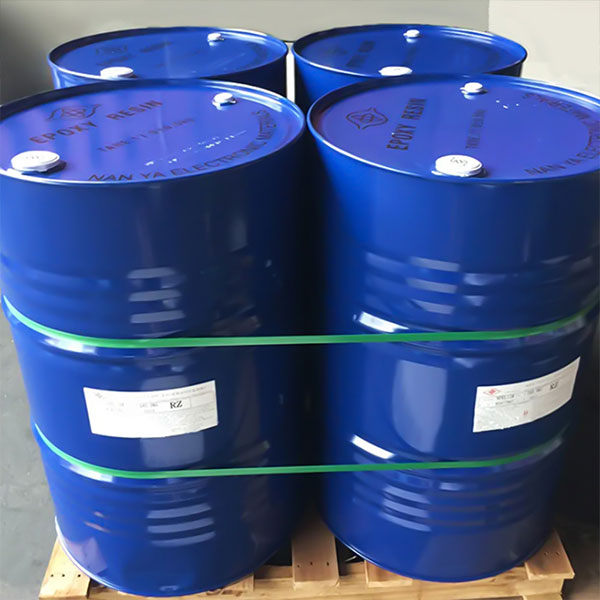
Эпоксидная смола
Введение в продукт Эпоксидная смола – это универсальный термореактивный полимер, сочетающий в себе преимущества эпоксидных и полиэфирных смол. Как правило, эпоксидная смола производятся путем включения полиэфира в эпоксидную смолу, чт...
Подробнее
Универсальное решение всех ваших проблем
Присоединяйтесь к нам, чтобы сформировать будущее композитов, где надежность сочетается с устойчивостью. Свяжитесь с компанией Гуангри сегодня, чтобы открыть для себя безграничные возможности!
Подробнее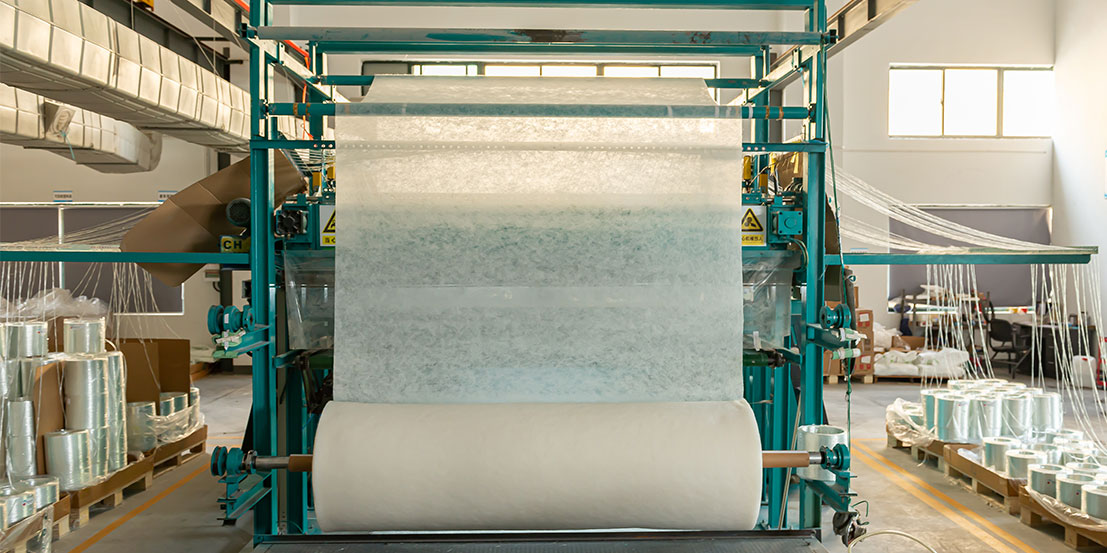
ООО Гуйчжоу Гуангри Технолоджи
ООО Гуйчжоу Гуангри Технолоджи со штаб-квартирой в Гуйчжоу, Китай, является ведущим интегрированным технологическим предприятием, специализирующимся на исследованиях и разработках, производстве, продаже и установке высокоэффективных композитных материалов. Наша команда ветеранов отрасли, чья история насчитывает более трех десятилетий, обладает непревзойденным опытом в области производства и управления композитными материалами, обеспечивая непрерывные инновации для удовлетворения меняющихся глобальных потребностей.
- Передовые производственные технологии и оборудование
- Эффективный потенциал управления цепочкой поставок
- Высококачественное обслуживание клиентов
Как выбрать среди 12 типов процессов формования FRP? Сначала взгляните на содержание волокон, пористость и размер партии.
введение При выборе процесса формирования FRP, если в форме запроса указано только «Продукция FRP должна быть прочной», разные поставщики могут предоставлять совершенно разные предложения в зависимости от своих соответствующих процессов по умолчанию. Что действительно влияет на стоимость продукта, его механические свойства и цикл поставки, так это не только марка смолы, но и метод формования, содержание волокон, пористость и форма формы. В этой статье 12 распространенных процессов формования стеклопластика разделены на три группы в зависимости от формы формы и метода формования, сравниваются содержание волокон, пористость, давление и размер производственных партий различных процессов, чтобы помочь покупателям сузить выбор процесса на основе структуры продукта, годового потребления и бюджета. Эта модификация в основном решает две проблемы: основные ключевые слова появляются заранее, и читателю четко сообщается, что статья может ему помочь. 1. Его еще называют стекловолокном, так почему же параметры не совпадают? 1.1 Откуда возникает разница в цене в электронном письме с запросом? Среди запросов, присылаемых дилерами, наиболее распространенной фразой является «Продукция из стеклопластика должна быть прочной». Не существует схемы деталей, ежегодного использования и определенного процесса. На трех фабриках используются разные процессы формования, поэтому инвестиции в пресс-формы, использование материалов, затраты на рабочую силу и эффективность производства будут разными. Поэтому даже для одного и того же типа изделий из стеклопластика может быть большая разница в ценах. Если в форме запроса не указан процесс формования, характеристики продукта и годовое использование, поставщик может предложить цены на основе различных производственных планов, что в конечном итоге приведет к получению нескольких предложений, которые невозможно напрямую сравнить. Ручная пастаВ изделии используется односторонняя открытая форма, на нее укладывается слой ткани, наносится слой смолы и уплотняется вручную. Пултрузионная деталь проходит через непрерывную стальную фильеру, а волокна протягиваются через нагретую фильеру при температуре от 120 до 180°C со скоростью линии от 0,3 до 1,5 м/мин. В процессе ручной укладки обычно можно использовать открытую форму с меньшими инвестициями, тогда как процесс пултрузии требует разработки специальной формы в соответствии с поперечным сечением продукта. Между ними существуют очевидные различия с точки зрения первоначальных инвестиций в пресс-форму и методов производства. Оба называются стекловолокном, но их стоимость и механические свойства не одного порядка. Если процесс включен в форму запроса, поставщику будет сложно дать расплывчатое ценовое предложение. Просто напишите «будьте сильными» и часто в итоге получается несколько цитат, с которыми невозможно сравнивать. Мы рекомендуем указывать в техническом приложении четыре пункта: метод формования, содержание волокна и диаметр измерения, пористость или критерии приемки, а также годовую дозировку. Только когда все четыре пункта соблюдены, последующее сравнение может иметь точку зрения. 1.2 Объемная доля волокна – это линейка, которую можно ввести в расчет конструкции. Объемная доля волокна (V_f) показывает, сколько армирующего материала приходится на общий объем композитного материала. Волокно несет нагрузку, а смола отвечает за передачу силы и защиту, поэтому V_f в основном определяет величину жесткости вдоль направления волокна. По грубому расчету закона смешения, стекло Е составляет около 73 ГПа, отвержденная смола - около 3,5 ГПа, V_f увеличивается с 20% до 50%, а модуль по направлению волокон увеличивается примерно в два раза. Фактическую укладку необходимо умножить на эффективность направления, которая составляет примерно половину для клетчатой ткани и примерно три восьмых для рубленого фетра. Этот коэффициент нельзя опустить. Набор опубликованных данных по управлению процессом дает поддающиеся проверке интервалы: ручная укладка и напыление от 15% до 30% V_f, пористость от 5% до 10%; РТМ от 50% до 60% В_ф, пористость менее 2%; введение вакуума от 40% до 60% V_f, пористость от 1% до 3%; укладка препрега от 50% до 65% V_f, пористость менее 2%; обмотка от 50% до 70% V_f. Это не данные о продукте определенной компании, а диапазон возможностей процесса. Эффективнее использовать спецификации поставщика, чем слушать прилагательные. Пористость следует рассматривать вместе. ASTM D2734 использует его для расчета содержания смолы и пустот. Конструктивные детали обычно должны составлять менее 2%, а ручная укладка контролируется в пределах 5%, чтобы считаться квалифицированной. Кроме того, при 40% V_f прочность на межламинарный сдвиг при порах 1% и 5% — это не одно и то же. В приемочных условиях пишется только содержание волокна и не пишется пористость. Легко обнаружить проблемы после прибытия товара. 1.3 Самая распространенная ошибка копирования: трактовка массовой доли как объемной. В характеристиках указано «содержание стекловолокна 65%», что в большинстве случаев и является массовой долей. Метод потерь при прокаливании (ASTM D2584/ISO 1172) выжигает смолу с образца и взвешивает оставшееся стекло. Что измеряется, так это вес. В расчетах конструкции используются объемные доли. Плотность стекла составляет около 2,54 г/см³, а затвердевшей смолы – около 1,2 г/см³. Разница между ними более чем вдвое, поэтому преобразование не требуется. The conversion formula is V_f = (w / 2.54) ÷ [ w / 2.54 + (1 - w) / 1.2 ], w is the mass fraction of glass fiber. Substitute in: 60% corresponds to 41.5%, 65% corresponds to 46.7%, 70% corresponds to 52.4%, and 75% corresponds to 58.6%. Другими словами, обычное содержание стекловолокна в пултрудированных профилях составляет от 60% до 75%, что соответствует объемной доле от 41,5% до 58,6%. On the other hand, if you really want V_f to reach 60% to 75%, the mass fraction must be 78% to 83%. The fiber cannot be soaked, and it is unrealistic in industrial lines. Поэтому, когда в предложении поставщика указано, что содержание стекловолокна составляет 60% или 70%, персонал по закупкам должен сначала подтвердить, рассчитано ли это число по массе или по объему. Эти два калибра нельзя сравнивать напрямую или напрямую использовать в одних и тех же структурных расчетах. Эта ошибка копирования может быть не видна во время согласования котировок. Другое дело, когда оно включено в расчет конструкции. Просто добавьте столбец в шаблон запроса и позвольте поставщику указать, по массе (по качеству) или по объему (по объему). В российских технических документах массовая доля и объемная доля — это два слова. Они смешиваются при переводе, что равносильно внесению ошибок китайской версии в русскую. Рисунок 1. Ткань в мелкую клетку крупным планом. 2. 12 процессов, разделенных на три группы в зависимости от метода пресс-формы и давления. Чтобы облегчить сравнение, в следующей таблице параметров объединены некоторые процессы со схожими принципами, поэтому количество строк в таблице меньше 12. Конкретная классификация процессов по-прежнему зависит от трех групп введений в тексте. 2.1 Группа 1: Ручное открытие формы, ручная укладка, распыление, вакуумный мешок. V_f при ручной укладке и распылении обычно составляет от 15% до 30% (в некоторых данных указано, что распыление составляет от 12% до 20%), а пористость составляет от 2% до 10%, что зависит от ощущения работником уплотнения. Преимущества вполне реальны: можно изготовить одну деталь, форма дешевая, а на изогнутые поверхности и крупногабаритные детали не распространяются ограничения по оборудованию. Корпуса, крышки специальной формы и ремонт на месте по-прежнему используются и сегодня. Вакуумный пакет запечатывает слой пленки пакета снаружи влажного слоя и использует атмосферное давление для выдавливания излишков смолы и пузырьков воздуха. V_f можно немного поднять, и пористость уменьшится до 2–3%. Он по-прежнему имеет только одностороннюю жесткую форму, и инвестиции в пресс-формы не сильно увеличились. Это экономически эффективный шаг, когда бюджет ограничен. Автоклав помещает весь компонент в сосуд под давлением от 1 до 10 бар, нагревает и создает в нем давление. Он в основном сочетается с препрегом и отнесен к третьей группе. Хотя и при формовании вакуумных мешков, и при вакуумировании используется вакуумное отрицательное давление, основное различие между ними заключается в методе инфильтрации смолой. Вакуумные пакеты обычно используются для уплотнения уложенных ламинатов, содержащих смолу, тогда как введение вакуума предназначено для введения смолы в материал посредством вакуумного отрицательного давления после завершения ламинирования сухого волокна. Они не могут напрямую применять один и тот же набор параметров содержания волокна и пористости. 2.2 Группа 2: Жидкостное формование в закрытых формах, RTM, VA-RTM, VARI, RFI, HP-RTM. Общим для этой группы является то, что сухое волокно сначала помещается в полость формы, а затем смоле дают возможность течь и проникать. Стандартное время впрыска RTM составляет от 3 до 8 бар, время цикла от 30 до 90 минут, V_f от 45% до 60%, пористость менее 2%, обе стороны представляют собой поверхности формы, размер и внешний вид стабильны. Форма представляет собой металлическую шарнирную форму, а капиталовложения на порядок выше, чем у открытой формы. VA-RTM и VARI/VARTM изготавливают только одностороннюю жесткую форму, а другая сторона запечатывается вакуумным мешком и для перемещения смолы используется отрицательное давление. The V_f is roughly 40% to 55%, and the porosity is 1% to 3%. If the sealing is done well, the porosity can be reduced to a very low level; if the bag film leaks a little, the same process line may produce more than 4% porosity. RFI makes a resin film and spreads it between layers. After heating, it penetrates by pressure, which is suitable for large-thickness laminations. The choice between the three methods depends on the number of mold faces and flow control. The difference in parameters is not as big as the difference in names. HP-RTM был самым быстрым из всех. HP-RTM — это процесс трансферного формования смолы под высоким давлением. Давление впрыска и давление в полости формы будут варьироваться в зависимости от оборудования, системы смолы и конструкции формы. При сравнении различных данных процесса сначала следует подтвердить место измерения и конкретное определение давления. Не сравнивайте напрямую значения давления из разных источников в одном и том же диапазоне. Смоле требуется от 10 до 60 секунд, чтобы заполнить полость формы, а время цикла составляет от 3 до 8 минут. Именно по этому пути идет массовое производство кузовных деталей BMW i-серии. Стоимость — это инвестиции в прессы, литьевые агрегаты и металлические формы, которых нет даже при небольших партиях. Рисунок 2. Фланец из стеклопластика. Крупный план. 2.3 Третья группа: преформированные материалы и непрерывное формование, препреги, SMC/BMC, пултрузия, намотка. Автоклав с подогревом препрега может достигать 55–65 % V_f и пористости менее 2 % при условиях нагрева и отверждения от 1 до 10 бар. Это обычная практика для основных несущих частей в аэрокосмической отрасли, и она имеет самую высокую стоимость. SMC/BMC заранее смешивает измельченное стекловолокно со смолой и наполнителем в листы или гранулы и помещает их в комбинированную стальную форму для прессования. Массовая доля стекловолокна обычно составляет от 20% до 40% (SMC может достигать 60%, а BMC чаще всего от 10% до 30%). Объемная доля составляет примерно от 15% до 30%. Давление формования составляет от 30 до 150 бар, а цикл измеряется минутами. Сложные детали, такие как распределительные коробки, коробки счетчиков и детали автомобильной обшивки, которые должны быть гладкими с обеих сторон и иметь ребра и отверстия, в основном представляют собой SMC/BMC. И пултрузия, и намотка представляют собой непрерывные волокна с самой сильной направленностью: пултрузия позволяет изготавливать только профили равного сечения с массовой долей стекловолокна от 60% до 75% и лучшими продольными характеристиками; при намотке смоченная нить распределяется по стержневой форме под углом ±55° или 90°, с V_f от 50% до 70%, а трубы, резервуары для хранения и сосуды под давлением полагаются на это, чтобы получить обручальную прочность. К третьей категории относятся собственные пултрузионные профили компании, в том числе стеклопластики, кабельные лотки, решетчатые несущие полосы и дверные и оконные профили из стекловолокна и полиуретана. Равное поперечное сечение, большой размер партии и продольное напряжение – это именно сильные стороны пултрузии. С другой стороны, если заказчику нужен сферический резервуар или деталь специальной формы, выдерживающая разнонаправленные нагрузки, пултрузия — это не та линия, о которой следует сообщать. Данные в таблице представляют собой типичные эталонные диапазоны из различной общедоступной информации и не означают, что все заводы или все материальные системы могут достичь одного и того же уровня. Фактическое содержание волокон, пористость, производственное давление и цикл формования будут зависеть от таких факторов, как система смолы, армирующие материалы, структура продукта, конструкция пресс-формы и состояние оборудования. При совершении конкретных закупок преимущественную силу должны иметь фактический отчет об испытаниях поставщика и требования проекта. Группа процессов/репрезентативный процесс V_f или содержание стекловолокна (указать диаметр) Типичная пористость Давление и ритм Ручная укладка/распыление 15–30% В_ф (впрыск 12–20%) 2–10% Давление нормальное, искусственное вакуумный мешок 25–35% V_f (вакуум влажной укладки) 2–3% Отрицательное давление около 1 бар Препрег + автоклав 55–65% В_ф < 2% 1–10 бар, несколько часов РТМ 45–60% В_ф < 2% 3–8 бар, 30–90 мин. ВА-РТМ/ВАРИ/ВАРТМ 40–55% В_ф 1–3% Односторонняя форма с вакуумным приводом RFI 50–60% В_ф < 2% Проникновение под горячим давлением HP-РТМ 55–60% В_ф < 2% 30–100 бар, 3–8 минут SMC/BMC формование 20–40 % массовая доля (примерно 15–30 % В_ф) < 3% 30–150 бар, 1–10 мин. Пултрузия Массовая доля 60–75 % (около 42–59 % В_ф) < 2% Непрерывная, 0,3–1,5 м/мин шпагат 50–70% В_ф 1–10% Контроль натяжения, вращение оправки 3. Сопоставьте размер партии, тип детали и бюджет. 3.1 Демаркация партии является эмпирической величиной, а не стандартным ответом. Существуют очевидные различия в экономичном размере партии при различных процессах формования, о которых нельзя судить только по фиксированному количеству штук. Вообще говоря, процесс ручной укладки больше подходит для небольших партий, образцов и крупных деталей специальной формы; RTM и введение вакуума могут удовлетворить производственные потребности различных партий в зависимости от входной формы и структуры продукта; Литье HP-RTM и SMC больше подходит для серийного производства с более высокой степенью автоматизации и более быстрым производственным циклом. Конкретный процесс, который необходимо принять, также необходимо тщательно рассчитать на основе стоимости пресс-формы, инвестиций в оборудование, годового использования, производственного цикла и затрат на рабочую силу. Номера партий в статье могут использоваться только в качестве ссылки для предварительного отбора и не могут использоваться непосредственно в качестве единого стандарта. У RTM есть информация, что экономическая отправная точка составляет от 50 до 100 штук в год, поскольку инвестиции в пресс-формы составляют от 10 000 до 30 000 долларов США; Открытые формы для ручной укладки стоят всего от 2000 до 8000 долларов США, и к ним по-прежнему принадлежат отдельные детали и прототипы. Более 5000 штук в год, более быстрое время цикла формования препрега или HP-RTM приведет к распределению амортизации оборудования. Эти цифры взяты из структуры затрат разных стран. Если они используются в российских проектах, их необходимо пересчитывать с использованием местных расценок на пресс-формы и ручного труда. Вместо того, чтобы запоминать пороговое значение, более простой метод состоит в том, чтобы разделить цену пресс-формы на предполагаемое общее количество деталей, сначала рассчитать амортизацию каждой детали, а затем сравнить ее с разницей в трудозатратах, материалах и ломе. Чем больше и неправильнее форма детали, тем быстрее будет расти стоимость закрытия формы, а также смещаться вправо разделительная линия. Этот алгоритм некрасив, но он ближе к вашему проекту, чем любая общая сравнительная таблица. Рисунок 3. Стекловолоконные стержни крупным планом. 3.2 Является ли это односторонней или двусторонней формой, какие стороны необходимо собрать в первую очередь? VA-RTM экономически эффективен для изготовления крупных деталей, поскольку исключается половина формы. При сравнении государственных затрат разница в стоимости между RTM и внедрением вакуума в основном связана с формой пресс-формы, конфигурацией оборудования и методом производства. Для крупных композитных изделий односторонние формы в сочетании с процессами вакуумного введения обычно позволяют снизить часть инвестиций в пресс-формы. Однако требования к размеру, структурной сложности и точности различных продуктов сильно различаются, поэтому определенный набор показателей государственных затрат не может быть напрямую использован в качестве стандарта закупок для всех проектов. При фактическом выборе вам следует узнать у поставщика стоимость пресс-формы, стоимости оборудования и стоимости производства отдельной детали соответственно. Для крупногабаритных деталей, таких как корпуса лопастей ветряных турбин, корпуса кораблей и крышки больших мостов, к которым предъявляются требования только к внешнему виду с одной стороны, экономия денег часто важнее, чем разница в нескольких процентных пунктах в параметрах процесса. Цена в кармане. У односторонней формы только та сторона, которая прикрепляется к форме, гладкая и плоская, а сторона пленки мешка будет иметь направляющие линии, а допуск по толщине также шире; Двусторонняя металлическая форма имеет гладкие обе стороны и имеет хорошую повторяемость размеров. Обычно его выбирают для монтажных поверхностей, уплотнительных поверхностей и открытых внешних деталей. Дешевле сначала отметить на чертеже САПР, какие поверхности являются поверхностями сборки, а затем решить, сколько поверхностей формы использовать, чем потом ремонтировать путем полировки. 3.3 Перед отправкой поставщику проверьте эти четыре цифры Соберите предыдущий контент в контрольный список, который можно поместить непосредственно в электронное письмо с запросом. На все четыре вопроса можно дать четкие ответы, не затрагивая секреты процесса другой стороны. 1. Название процесса формования и диаметр измерения содержания волокна (по массе/по объему); если указана массовая доля, укажите также пересчитанную объемную долю. 2. Проверьте отчет о проверке качества продукции. Подтвердите методы обнаружения, соответствующие стандарты и фактические значения обнаружения пористости и характеристик межслойного сдвига соответственно. Пористость и свойства межслойного сдвига следует указывать отдельно, и один результат испытания не может быть заменен другим. 3. Для нашего годового использования и общего количества штук, пожалуйста, попросите поставщика разделить плату за пресс-форму в соответствии с этой суммой и указать цену за единицу и плату за пресс-форму соответственно. Не просто указывайте общую цену, включая форму. 4. Отметьте поверхность сборки и поверхность внешнего вида, подтвердите, является ли это односторонней или двусторонней формой, и укажите класс поверхности в условиях приемки. ▍Заключение Существует много типов процессов формирования FRP. Различные процессы имеют свои особенности с точки зрения содержания волокон, пористости, инвестиций в пресс-формы и эффективности производства. Не существует единого лучшего решения, подходящего для всех продуктов. На этапах закупок и разработки проекта рекомендуется сначала уточнить структуру продукта, калибр измерения содержания волокна, требования к пористости, предполагаемое годовое использование и бюджет пресс-формы, а затем выбрать более подходящий производственный процесс в зависимости от конкретных условий. Если вы оцениваете варианты формования стеклопластиковых стержней, стеклопластиковых кабельных лотков, решеток, труб или других композитных изделий, отправьте чертежи изделий, размеры секций, требования к нагрузке и предполагаемые размеры партий по адресу info@lightsunfrp.com. Наша команда может предоставить рекомендации по выбору процессов и расценки на продукцию, основанные на фактических потребностях. ▍Контактная информация Сайт: https://www.grfrp.com/. Электронная почта: info@lightsunfrp.com Телефон: +86-15089178426 WhatsApp: +8615089178426 ▍Связанное чтение Кабельный лоток из стеклопластика: процесс пултрузии и выбор нагрузки (/products/frp-cable-tray/) Почему стержни FRP пултрузионные: непрерывные волокна и продольная прочность (/products/frp-rebar/) Стеклопластиковая решетка: как отличить формовку от пултрузии (/products/frp-griting/) Содержание стекловолокна и пористость: какие протоколы испытаний следует читать при приемке (/news/frp-quality-control/)

12 методов формования стеклопластика: как выбрать по содержанию волокна, пористости и партии
Если в запросе написано только «нужен стеклопластик, чтобы было прочно», разные поставщики ответят по своим умолчаниям — и разброс цен может оказаться кратным. На стоимость, механические свойства и срок поставки влияют не только марка смолы, но и метод формования, содержание волокна, пористость и тип оснастки. Ниже 12 распространённых методов формования стеклопластика разделены на три группы по типу оснастки и способу формования; для каждой группы приведены типичные диапазоны содержания волокна, пористости, давления и партии. Материал помогает закупщику сузить выбор по геометрии изделия, годовой потребности и бюджету на оснастку. Содержание Одинаковый стеклопластик: почему параметры не сходятся 12 методов: три группы по оснастке и способу создания давления Партия, геометрия и бюджет: как свести воедино Заключение Одинаковый стеклопластик: почему параметры не сходятся 1.1. Откуда берётся разброс цен в одном запросе В запросах, которые приходят через дилеров, чаще всего одна фраза: «стеклопластиковое изделие, нужно прочно». Без чертежа детали, без годового объёма и без указания метода. Три завода с разными методами формования получат разную стоимость оснастки, разный коэффициент использования материала, разную трудоёмкость и производительность — поэтому даже на одно и то же изделие предложения расходятся заметно. Если в запросе не указаны метод формования, геометрия изделия и годовой объём, каждый поставщик считает по своему варианту, и сравнить предложения напрямую уже нельзя. Деталь ручного формования делают по открытой односторонней оснастке: слой ткани, слой смолы, уплотнение вручную. Пултрузионный профиль идёт через непрерывную стальную фильеру: волокно протягивают через оснастку, нагретую до 120–180 °C, со скоростью 0,3–1,5 м/мин. Оба изделия называют стеклопластиком, но структура затрат и уровень механических свойств у них разного порядка. Как только метод указан в запросе, «размытые» предложения отпадают. Рекомендуем включить в техническое приложение четыре пункта: метод формования, содержание волокна и база его измерения, требования по пористости или критерии приёмки, годовая потребность. Когда эти четыре пункта заполнены, сравнению есть на что опереться. 1.2. Объёмная доля волокна — та линейка, которую можно заложить в расчёт Объёмная доля волокна (V_f) показывает, какую часть общего объёма композита занимает армирующий материал. Нагрузку несёт волокно, смола передаёт усилие и защищает его, поэтому V_f в основном и определяет порядок жёсткости вдоль волокна. По правилу смесей: E-стекло около 73 ГПа, отверждённая смола около 3,5 ГПа; при росте V_f с 20 до 50 % модуль вдоль волокна примерно удваивается. В реальном расчёте пакета добавляется коэффициент эффективности направления: для ровинговой ткани примерно половина, для рубленого мата примерно три восьмых — этот коэффициент опускать нельзя. Опубликованные сопоставительные данные дают проверяемые диапазоны: ручное формование и напыление 15–30 % V_f, пористость 5–10 %; RTM 50–60 % V_f, пористость ниже 2 %; вакуумная инфузия 40–60 % V_f, пористость 1–3 %; препрег 50–65 % V_f, пористость ниже 2 %; намотка 50–70 % V_f. Это не данные конкретного завода, а диапазоны возможностей метода — по ним удобнее проверять спецификацию, чем по прилагательным. Пористость нужно смотреть вместе с содержанием волокна. ASTM D2734 используют для расчёта содержания смолы и пустот; для конструкционных деталей обычно требуется ниже 2 %, для ручного формования приемлемо до 5 %. При одинаковых 40 % V_f пористость 1 % и 5 % дают разную прочность на межслойный сдвиг. Если в условиях приёмки указано только содержание волокна, а пористость нет, проблема обычно обнаруживается уже после поставки. 1.3. Самая частая ошибка: массовую долю принимают за объёмную В спецификации написано «содержание стекловолокна 65 %» — в большинстве случаев это массовая доля. Метод выжигания (ASTM D2584 / ISO 1172) удаляет смолу и взвешивает оставшееся стекло, то есть измеряет именно массу. В расчёте же используется объёмная доля. Плотность стекла около 2,54 г/см³, отверждённой смолы около 1,2 г/см³ — разница более чем вдвое, поэтому пересчёт обязателен. Формула пересчёта: V_f = (w / 2,54) ÷ [w / 2,54 + (1 – w) / 1,2], где w — массовая доля стекловолокна. Подстановка: 60 % соответствует 41,5 %, 65 % — 46,7 %, 70 % — 52,4 %, 75 % — 58,6 %. То есть типичные для пултрузионных профилей 60–75 % по массе дают 41,5–58,6 % по объёму. Обратный счёт: чтобы получить V_f 60–75 %, массовая доля должна быть 78–83 % — волокно не пропитается, в промышленном производстве это нереально. Поэтому, если поставщик в предложении пишет содержание стекловолокна 60 или 70 %, закупщику прежде всего нужно уточнить базу: по массе или по объёму. Эти величины нельзя сравнивать напрямую и нельзя подставлять в один и тот же расчёт. Ошибка в базе измерения при переговорах о цене может остаться незамеченной, но в расчёте конструкции это уже другое дело. Проще добавить в шаблон запроса отдельную графу, где поставщик отмечает: по массе или по объёму. В русской технической документации массовая доля и объёмная доля — два разных термина, и их смешение сразу делает спецификацию непригодной для расчёта. Тканый ровинг: армирующий материал для ручного формования и напыления 12 методов: три группы по оснастке и способу создания давления Для удобства сравнения в таблице часть методов, близких по принципу, объединена, поэтому строк меньше 12; классификация по трём группам — в тексте. 2.1. Группа 1 — открытая оснастка и ручные методы: ручное формование, напыление, вакуумный мешок Для ручного формования и напыления V_f обычно 15–30 % (в части источников напыление выделяют в 12–20 %), пористость 2–10 %, и многое зависит от того, насколько хорошо рабочий уплотнил слои. Преимущества вполне практичные: можно сделать одну деталь, оснастка дешёвая, криволинейные и крупные изделия не ограничены оборудованием. Корпуса, нестандартные кожухи, ремонт на месте — до сих пор держатся на этих методах. Вакуумный мешок — это плёнка, которой накрывают влажный пакет и откачивают воздух: одна атмосфера выдавливает лишнюю смолу и пузыри, V_f немного поднимается, пористость снижается до 2–3 %. Оснастка остаётся односторонней жёсткой, затраты на неё почти не растут — при ограниченном бюджете это разумный шаг. Автоклав же помещает весь узел в ёмкость 1–10 бар с нагревом, чаще всего в паре с препрегом, и рассматривается в третьей группе. Вакуумный мешок и вакуумная инфузия используют одинаковое разряжение, но различаются способом пропитки: мешком уплотняют уже пропитанный пакет, а при инфузии смолу вводят в сухой армирующий пакет. Подставлять к ним одну и ту же пару параметров «содержание волокна — пористость» нельзя. 2.2. Группа 2 — закрытая оснастка и жидкие методы: RTM, VA-RTM, VARI, RFI, HP-RTM Общее для группы: сухое волокно укладывают в полость, затем подают смолу, которая его пропитывает. Стандартный RTM: заливка при 3–8 бар, цикл 30–90 минут, V_f 45–60 %, пористость ниже 2 %, обе поверхности формообразующие, размеры и внешний вид стабильны. Оснастка — металлическая двухсторонняя, затраты на неё на порядок выше, чем у открытой. VA-RTM и VARI / VARTM имеют только одну жёсткую формообразующую поверхность, вторую закрывают вакуумным мешком, смолу подают разряжением: V_f примерно 40–55 %, пористость 1–3 %. Если герметизация хорошая, пористость удаётся удержать на очень низком уровне; если плёнка травит, та же линия может дать 4 % и больше. RFI — смола в виде плёнки между слоями, пропитка при нагреве под давлением, подходит для больших толщин. Выбор между тремя вариантами — это число формообразующих поверхностей и управление течением смолы; в параметрах разница меньше, чем в названиях. HP-RTM — самый быстрый в группе. HP-RTM относится к трансферному формованию при высоком давлении; давление впрыска и давление в полости зависят от оборудования, системы смолы и конструкции оснастки. Поэтому при сравнении данных по разным методам сначала уточняют, где и как измерено давление, и не ставят цифры из разных источников в один диапазон. Смола заполняет полость за 10–60 секунд, такт сокращается до 3–8 минут; именно по этому пути шло серийное производство кузовных деталей BMW серии i. Плата за это — пресс, инжекционный узел и металлическая оснастка, которые на малой партии не окупаются. 2.3. Группа 3 — препреги и непрерывные методы: препрег с автоклавом, SMC/BMC, пултрузия, намотка Препрег с нагревом в автоклаве при 1–10 бар даёт 55–65 % V_f и пористость ниже 2 % — обычная практика для основных силовых деталей авиатехники, и она же самая дорогая. SMC / BMC: рубленое стекловолокно предварительно смешивают со смолой и наполнителем в лист или жгут, затем прессуют в стальной двухсторонней оснастке; массовая доля стекловолокна обычно 20–40 % (у SMC до 60 %, у BMC чаще 10–30 %), что соответствует примерно 15–30 % V_f; давление прессования 30–150 бар, цикл измеряется минутами. Распределительные шкафы, корпуса счётчиков, автомобильные накладки — всё, где нужны две гладкие поверхности, рёбра и отверстия, — это в основном SMC / BMC. Пултрузия и намотка работают с непрерывным волокном и дают самую выраженную направленность: пултрузия позволяет получать только профили постоянного сечения, массовая доля стекловолокна 60–75 %, продольные свойства лучшие; намотка укладывает пропитанную нить под ±55° или 90° на оправку, V_f 50–70 %, и трубы, резервуары, сосуды под давлением получают от неё кольцевую прочность. Собственные пултрузионные профили — стеклопластиковая арматура, кабельные лотки, несущие полосы решёток и стеклопластиковые оконные профили — относятся как раз к третьей группе. Постоянное сечение, большая партия, продольная нагрузка: это ровно то, в чём пултрузия сильна. Обратная ситуация: если заказчику нужен сферический резервуар или деталь с многоосным нагружением, пултрузия — не та линия, которую стоит предлагать. Группа / метод V_f или содержание волокна (база) Типичная пористость Давление и такт Ручное формование / напыление 15–30 % V_f (напыление 12–20 %) 2–10 % Атмосферное, вручную Вакуумный мешок 25–35 % V_f (влажный пакет под вакуумом) 2–3 % Около 1 бар разряжения Препрег + автоклав 55–65 % V_f ниже 2 % 1–10 бар, несколько часов RTM 45–60 % V_f ниже 2 % 3–8 бар, 30–90 мин VA-RTM / VARI / VARTM 40–55 % V_f 1–3 % Разряжение, односторонняя оснастка RFI 50–60 % V_f ниже 2 % Пропитка при нагреве под давлением HP-RTM 55–60 % V_f ниже 2 % 30–100 бар, 3–8 мин Прессование SMC / BMC 20–40 % по массе (около 15–30 % V_f) ниже 3 % 30–150 бар, 1–10 мин Пултрузия 60–75 % по массе (около 42–59 % V_f) ниже 2 % Непрерывно, 0,3–1,5 м/мин Намотка 50–70 % V_f 1–10 % Контроль натяжения, вращение оправки Данные в таблице — типичные справочные диапазоны из разных открытых источников; они не означают, что любой завод и любая система материалов выйдут на те же значения. Фактическое содержание волокна, пористость, давление формования и цикл зависят от системы смолы, армирующего материала, конструкции изделия, оснастки и оборудования. При закупке ориентируются на фактические протоколы испытаний поставщика и требования проекта. Партия, геометрия и бюджет: как свести воедино 3.1. Границы партии — ориентир, а не норматив Экономически оправданная партия у методов различается заметно, и определить её одним фиксированным числом изделий нельзя. Обычно ручное формование подходит для малых партий, образцов и крупных деталей сложной формы; RTM и вакуумная инфузия в зависимости от вложений в оснастку и конструкции изделия закрывают разные объёмы; HP-RTM и прессование SMC лучше ложатся на производство с высокой автоматизацией и быстрым тактом. Выбор метода считается по стоимости оснастки, вложениям в оборудование, годовой потребности, производственному циклу и стоимости труда. Цифры по партиям в статье — только ориентир для предварительного отбора, а не единый норматив. По литературе экономический порог RTM — 50–100 изделий в год, поскольку оснастка стоит порядка 10–30 тыс. долларов; открытая оснастка для ручного формования — 2–8 тыс. долларов, поэтому единичные изделия и образцы остаются за ним. От 5 000 изделий в год такт становится достаточно быстрым, чтобы прессование препрега или HP-RTM окупили амортизацию оборудования. Эти цифры взяты из структур затрат разных стран; для проекта в России их нужно пересчитать по местным ценам на оснастку и труду. Вместо запоминания порогов проще разделить цену оснастки на планируемое число изделий, получить амортизацию на единицу и сравнить её с разницей по труду, материалу и браку. Чем крупнее и нерегулярнее деталь, тем быстрее растёт стоимость закрытой оснастки и тем правее сдвигается граница. Метод не самый изящный, но он ближе к своему проекту, чем любая универсальная таблица. 3.2. Одна формообразующая поверхность или две: сначала смотрим, какие поверхности монтируются VA-RTM выгоден на крупных деталях именно потому, что экономит половину оснастки. В открытых сопоставлениях затрат разница между RTM и вакуумной инфузией связана в основном с типом оснастки, комплектацией оборудования и способом производства. Для крупногабаритных композитных изделий односторонняя оснастка с вакуумной инфузией обычно позволяет сократить часть вложений в оснастку. Но размеры, сложность конструкции и требования по точности у разных изделий сильно отличаются, поэтому брать одну группу опубликованных цифр как норму для всех проектов нельзя. При выборе нужно отдельно выяснить у поставщика стоимость оснастки, стоимость оборудования и себестоимость изделия. Для оболочки лопасти ветрогенератора, корпуса судна, крупного кожуха лотка — там, где габарит большой, а лицевая поверхность нужна только с одной стороны, — сэкономленные деньги часто важнее нескольких процентов разницы в параметрах метода. Плата — на стороне мешка. У односторонней оснастки гладкая только поверхность, прилегающая к форме; со стороны плёнки остаётся отпечаток дренажной сетки, и допуск по толщине шире. Двухсторонняя металлическая оснастка даёт две гладкие поверхности и повторяемость размеров: для монтажных, герметизирующих и открытых лицевых поверхностей обычно выбирают её. Отметить на CAD-чертеже, какие поверхности монтажные, и уже потом решать, сколько формообразующих поверхностей нужно, дешевле, чем потом выправлять шлифовкой. Стеклопластиковая арматура — пример пултрузионного профиля постоянного сечения 3.3. Четыре пункта, которые стоит проверить до отправки запроса Всё предыдущее сводится к короткому списку, который можно вставить прямо в письмо с запросом. По каждому пункту можно получить однозначный ответ, и он не затрагивает технологических секретов поставщика. Название метода формования и база измерения содержания волокна (по массе / по объёму); если указана массовая доля, попросить одновременно дать пересчёт в объёмную. Протоколы контроля качества. Отдельно уточнить методику, стандарт и фактические значения по пористости и по прочности на межслойный сдвиг. Эти два показателя приводят отдельно; один результат не заменяет другой. Ваша годовая потребность и общее число изделий: попросить поставщика разнести на этот объём стоимость оснастки и дать отдельно цену изделия и цену оснастки, а не одну сумму «с оснасткой». Отметить монтажные и лицевые поверхности, подтвердить, одна оснастка или две, и внести класс поверхности в условия приёмки. Заключение Методов формования стеклопластика много, и каждый по-своему сочетает содержание волокна, пористость, вложения в оснастку и производительность; единого оптимального варианта для всех изделий не существует. На этапе закупки и проектирования стоит сначала определить конструкцию изделия, базу измерения содержания волокна, требования по пористости, планируемую годовую потребность и бюджет на оснастку — и только потом сравнивать методы, подходящие под эти условия. Если вы оцениваете метод формования для стеклопластиковой арматуры, кабельных лотков, решёток, труб или других композитных изделий, пришлите чертежи изделия, размеры сечения, нагрузки и планируемую партию на info@lightsunfrp.com. Наша команда даст ориентир по выбору метода и расчёт стоимости под задачу. Контакты Web: www.grfrp.com Email: info@lightsunfrp.com Phone: +86 150 8917 8426 WhatsApp: +86 150 8917 8426 Смежные материалы Намотка стеклопластиковых труб: технология и параметры — непрерывное волокно и кольцевая прочность в трубах и резервуарах. Стандарты для стеклопластиковой арматуры — какие нормативы проверяют при приёмке пултрузионных профилей. Стеклоткань Т: технические характеристики и применение — армирующий материал для ручного формования и напыления.
Стеклохолст и поверхностная вуаль: в Пенсильвании перезапускают линию, простаивавшую 14 лет
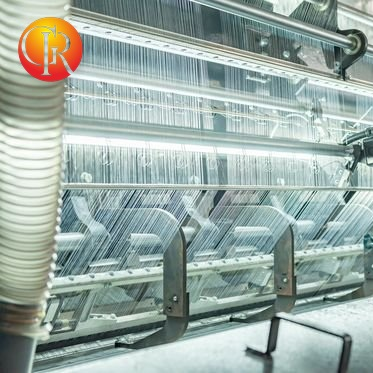
28 октября 2026 года правительство штата Пенсильвания сообщило: Superior Huntingdon Composites планирует вложить 4,4 млн долларов в расширение производства стекловолокна в округе Хантингдон и вернуть в работу третью производственную линию, которая простаивает с 2012 года. Проект получил более 1,8 млн долларов государственной поддержки. За три года компания рассчитывает создать 26 рабочих мест и сохранить 74 действующих. Для предприятий, которые закупают стеклохолст, поверхностную вуаль и другие армирующие материалы для композитов, это повод разобраться, что именно стоит за инвестицией. Ниже — предыстория предприятия, области применения стеклохолста и вопросы снабжения и подбора, которые важны закупщику. Почему эта линия заслуживает внимания 1.1 Инвестиции 4,4 млн долларов и поддержка штата По официальному сообщению Департамента общественного и экономического развития Пенсильвании (DCED), губернатор Джош Шапиро объявил 28 октября 2026 года о планах Superior Huntingdon Composites вложить 4,4 млн долларов в расширение производства стекловолокна в округе Хантингдон. Пакет государственного финансирования — более 1,8 млн долларов: кредит PIDA на 1 687 757 долларов и грант Pennsylvania First на 200 000 долларов, в сумме около 1,89 млн. По опубликованному плану проекта расширение создаст 26 рабочих мест в течение трёх лет и сохранит 74 действующие полные ставки. Одновременно компания намерена перезапустить третью линию, простаивавшую с 2012 года. Речь идёт не только о восстановлении оборудования: нужно заново выстроить технологический процесс, укомплектовать смены и обеспечить поставки сырья. Поэтому проект логично рассматривать как серьёзную программу расширения производственных возможностей, а не как локальную модернизацию. Рис. 1 Линия стеклохолста и поверхностной вуали 1.2 Производственная история предприятия Superior Huntingdon Composites — американский производитель армирующих материалов для стеклопластиков. Основная продукция — непрерывный стеклохолст (CFM) и поверхностная вуаль из переработанного стекловолокна. История завода в Хантингдоне начинается в 1917 году: тогда это была шелкопрядильная фабрика. В 1940-х годах совместно с Owens Corning и при участии правительства США производство перевели на стекловолокно. Дальше предприятие постепенно расширяло выпуск армирующих материалов, а в 1962 году освоило на этой площадке производство непрерывного стеклохолста. Сегодня продукция применяется в пултрузии, прессовании, RTM и вакуумной инфузии — в строительстве, на транспорте, в энергетике, судостроении и инфраструктуре. Почему линию запускают именно сейчас 2.1 Зачем возвращать простаивающую мощность Линия, которая годами стоит без загрузки, при возврате в строй требует планирования сразу по трём направлениям: оборудование, финансирование и производственная цепочка. По информации компании и правительства штата, 4,4 млн долларов пойдут на расширение производства стекловолокна и перезапуск третьей линии. Руководство отмечает, что инвестиция позволит нарастить мощности, укрепить локальную цепочку поставок в США и точнее закрывать запросы клиентов. То есть компания готовит мощность под будущий спрос. При этом публичных данных об объёме заказов и конкретных цифрах мощности нет — и по одному этому проекту нельзя заключать, что североамериканский рынок стеклохолста уже вошёл в фазу дефицита. Рис. 2 Применение стеклохолста и вуали: пултрузионные профили, решётчатый настил, кабельные лотки 2.2 Где применяются CFM и поверхностная вуаль Оба материала — армирующие и оба распространены в производстве композитов, но задачи у них разные. Непрерывный стеклохолст (CFM) — армирующий слой в изделии. Применяется в пултрузии, прессовании, RTM и вакуумной инфузии. Типовые конечные продукты: стеклопластиковые решётки, ограждения, оконные профили, детали автомобилей и грузовиков, корпуса судов, несущие балки, промышленные профили. Поверхностная вуаль работает в наружном слое изделия: улучшает внешний вид поверхности и, в зависимости от конструкции изделия и рецептуры, даёт соответствующую стойкость к коррозии. Типичные применения — поверхность пултрузионных профилей, непрерывные ламинаты, а также часть стеклопластиковых труб и намотанных изделий. Для производителя композитов выбор между холстом и вуалью определяется конструкцией изделия, условиями эксплуатации и технологией. Заменять один материал другим «по названию» нельзя. Рис. 3 Крупный план стеклохолста и поверхностной вуали: рулон, текстура поверхности 2.3 Что это значит для рынка закупок Для закупщиков стеклохолста инвестиционная программа даёт один полезный отраслевой сигнал: североамериканский производитель стекловолокна планирует вернуть простаивающие мощности, чтобы нарастить выпуск и закрыть спрос клиентов. Но план перезапуска одной линии не говорит о том, что предложение на всём североамериканском рынке сжимается, и не позволяет напрямую заключить, что цены на стеклохолст вырастут. Практический интерес для закупщика представляют другие параметры: фактические сроки запуска, тип продукции, динамика мощности после выхода на режим, а также последующее влияние на сроки поставки и доступность материала на рынке. Как это читать 3.1 Сигнал, подкреплённый фактами Программа в Пенсильвании — конкретный кейс для понимания того, что происходит в североамериканской стекловолоконной отрасли: 4,4 млн долларов в расширение производства, возврат линии, стоявшей много лет, и государственное софинансирование. Эти данные показывают, что компания занимается планированием мощностей и хочет усилить снабжение клиентов. Дальнейшие выводы — фактический объём выпуска, сроки выхода на режим, влияние на рынок — придётся делать по мере развития проекта. Для закупщика композитов этого мало: помимо отраслевых новостей, план закупок стоит строить от собственного портфеля заказов, складских запасов сырья и реальной способности поставщиков отгружать. 3.2 Четыре пункта, которые стоит держать в поле зрения Мощности и цены на стеклохолст в верхнем звене цепочки передаются вниз — в себестоимость и сроки поставки пултрузионных профилей, решёток, кабельных лотков и труб. Когда верхнее звено запускает простаивающие мощности, это часто признак того, что баланс спроса и предложения смещается в сторону продавца. Кто раньше увидел сигнал и зафиксировал поставки, тот спокойнее себя чувствует и в переговорах по цене, и в сроках. С учётом этой новости закупщику стеклохолста стоит держать в голове четыре пункта. Проверяйте фактические возможности поставщика. Не ограничивайтесь анонсами расширения: уточняйте текущую загрузку, складские остатки, график производства и срок поставки. Фиксируйте спецификацию и назначение. При закупке непрерывного стеклохолста и поверхностной вуали подтверждайте поверхностную плотность (г/м²), ширину, тип связующего и совместимость с вашей смолой и технологическим процессом. Держите резервный канал поставок. Не завязывайтесь на одного поставщика. Заранее изучите производителей в других странах и регионах — это снижает влияние перебоев на производственный план. Сравнивайте цену вместе со сроком. Помимо цены за единицу смотрите на минимальную партию, стабильность качества, срок поставки, упаковку и логистику. Погоня за низкой ценой в ущерб производству обходится дороже. Заключение Программа Superior Huntingdon Composites на 4,4 млн долларов и возврат линии, простоявшей 14 лет, — показательный кейс для понимания того, как развивается североамериканская стекловолоконная отрасль. Для предприятий, выпускающих пултрузионные профили, стеклопластиковые решётки, кабельные лотки и трубы, непрерывный стеклохолст и поверхностная вуаль остаются ключевыми армирующими материалами. Подбор нужно вести от технологии, конструкции изделия, требований к спецификации и реальных условий эксплуатации. Если вы закупаете стеклохолст, непрерывный стеклохолст или поверхностную вуаль, пришлите назначение продукта, спецификацию, поверхностную плотность и планируемый объём. Мы подберём материал под вашу технологию, предоставим технические данные и информацию по поставке, чтобы вы могли выстроить план закупок. Контакты Сайт: https://www.grfrp.com E-mail: info@lightsunfrp.com Телефон: +86-15089178426 WhatsApp: +8615089178426 Источники PA DCED: Governor Shapiro Secures $4.4 Million Investment from Superior Huntingdon Composites (28.10.2026) — dced.pa.gov Plastics News: Superior Huntingdon to restart fiberglass production line idle since 2012 — plasticsnews.com Сеть отраслевой информации по стекловолокну (Китай): зарубежные производители стекловолокна — Superior Huntingdon Composites (история завода) — cic-namte.com
Обслуживание очень хорошее.Товар в точности соответствует описанию, так что я могу торговать со спокойной душой.
Александр
Менеджер по внешней торговлеЭта компания великолепна!Они сделали этот заказ очень быстро и помогли нам с нашими клиентами.Мы продолжим сотрудничество.
Андрей
Менеджер по внешней торговлеКонтакт очень профессиональный и тщательный.Я очень рад сотрудничать и помогать решать наши заказы и адаптировать их к конкретным потребностям.
Антон
Менеджер по внешней торговле