-


-


-


WhatsApp
введение
При выборе процесса формирования FRP, если в форме запроса указано только «Продукция FRP должна быть прочной», разные поставщики могут предоставлять совершенно разные предложения в зависимости от своих соответствующих процессов по умолчанию.
Что действительно влияет на стоимость продукта, его механические свойства и цикл поставки, так это не только марка смолы, но и метод формования, содержание волокон, пористость и форма формы.
В этой статье 12 распространенных процессов формования стеклопластика разделены на три группы в зависимости от формы формы и метода формования, сравниваются содержание волокон, пористость, давление и размер производственных партий различных процессов, чтобы помочь покупателям сузить выбор процесса на основе структуры продукта, годового потребления и бюджета.
Эта модификация в основном решает две проблемы: основные ключевые слова появляются заранее, и читателю четко сообщается, что статья может ему помочь.
1. Его еще называют стекловолокном, так почему же параметры не совпадают?
1.1 Откуда возникает разница в цене в электронном письме с запросом?
Среди запросов, присылаемых дилерами, наиболее распространенной фразой является «Продукция из стеклопластика должна быть прочной». Не существует схемы деталей, ежегодного использования и определенного процесса. На трех фабриках используются разные процессы формования, поэтому инвестиции в пресс-формы, использование материалов, затраты на рабочую силу и эффективность производства будут разными. Поэтому даже для одного и того же типа изделий из стеклопластика может быть большая разница в ценах.
Если в форме запроса не указан процесс формования, характеристики продукта и годовое использование, поставщик может предложить цены на основе различных производственных планов, что в конечном итоге приведет к получению нескольких предложений, которые невозможно напрямую сравнить.
Ручная пастаВ изделии используется односторонняя открытая форма, на нее укладывается слой ткани, наносится слой смолы и уплотняется вручную. Пултрузионная деталь проходит через непрерывную стальную фильеру, а волокна протягиваются через нагретую фильеру при температуре от 120 до 180°C со скоростью линии от 0,3 до 1,5 м/мин. В процессе ручной укладки обычно можно использовать открытую форму с меньшими инвестициями, тогда как процесс пултрузии требует разработки специальной формы в соответствии с поперечным сечением продукта. Между ними существуют очевидные различия с точки зрения первоначальных инвестиций в пресс-форму и методов производства. Оба называются стекловолокном, но их стоимость и механические свойства не одного порядка.
Если процесс включен в форму запроса, поставщику будет сложно дать расплывчатое ценовое предложение. Просто напишите «будьте сильными» и часто в итоге получается несколько цитат, с которыми невозможно сравнивать. Мы рекомендуем указывать в техническом приложении четыре пункта: метод формования, содержание волокна и диаметр измерения, пористость или критерии приемки, а также годовую дозировку. Только когда все четыре пункта соблюдены, последующее сравнение может иметь точку зрения.
1.2 Объемная доля волокна – это линейка, которую можно ввести в расчет конструкции.
Объемная доля волокна (V_f) показывает, сколько армирующего материала приходится на общий объем композитного материала. Волокно несет нагрузку, а смола отвечает за передачу силы и защиту, поэтому V_f в основном определяет величину жесткости вдоль направления волокна. По грубому расчету закона смешения, стекло Е составляет около 73 ГПа, отвержденная смола - около 3,5 ГПа, V_f увеличивается с 20% до 50%, а модуль по направлению волокон увеличивается примерно в два раза. Фактическую укладку необходимо умножить на эффективность направления, которая составляет примерно половину для клетчатой ткани и примерно три восьмых для рубленого фетра. Этот коэффициент нельзя опустить.
Набор опубликованных данных по управлению процессом дает поддающиеся проверке интервалы: ручная укладка и напыление от 15% до 30% V_f, пористость от 5% до 10%; РТМ от 50% до 60% В_ф, пористость менее 2%; введение вакуума от 40% до 60% V_f, пористость от 1% до 3%; укладка препрега от 50% до 65% V_f, пористость менее 2%; обмотка от 50% до 70% V_f. Это не данные о продукте определенной компании, а диапазон возможностей процесса. Эффективнее использовать спецификации поставщика, чем слушать прилагательные.
Пористость следует рассматривать вместе. ASTM D2734 использует его для расчета содержания смолы и пустот. Конструктивные детали обычно должны составлять менее 2%, а ручная укладка контролируется в пределах 5%, чтобы считаться квалифицированной. Кроме того, при 40% V_f прочность на межламинарный сдвиг при порах 1% и 5% — это не одно и то же. В приемочных условиях пишется только содержание волокна и не пишется пористость. Легко обнаружить проблемы после прибытия товара.
1.3 Самая распространенная ошибка копирования: трактовка массовой доли как объемной.
В характеристиках указано «содержание стекловолокна 65%», что в большинстве случаев и является массовой долей. Метод потерь при прокаливании (ASTM D2584/ISO 1172) выжигает смолу с образца и взвешивает оставшееся стекло. Что измеряется, так это вес. В расчетах конструкции используются объемные доли. Плотность стекла составляет около 2,54 г/см³, а затвердевшей смолы – около 1,2 г/см³. Разница между ними более чем вдвое, поэтому преобразование не требуется.
The conversion formula is V_f = (w / 2.54) ÷ [ w / 2.54 + (1 - w) / 1.2 ], w is the mass fraction of glass fiber. Substitute in: 60% corresponds to 41.5%, 65% corresponds to 46.7%, 70% corresponds to 52.4%, and 75% corresponds to 58.6%. Другими словами, обычное содержание стекловолокна в пултрудированных профилях составляет от 60% до 75%, что соответствует объемной доле от 41,5% до 58,6%. On the other hand, if you really want V_f to reach 60% to 75%, the mass fraction must be 78% to 83%. The fiber cannot be soaked, and it is unrealistic in industrial lines. Поэтому, когда в предложении поставщика указано, что содержание стекловолокна составляет 60% или 70%, персонал по закупкам должен сначала подтвердить, рассчитано ли это число по массе или по объему. Эти два калибра нельзя сравнивать напрямую или напрямую использовать в одних и тех же структурных расчетах.
Эта ошибка копирования может быть не видна во время согласования котировок. Другое дело, когда оно включено в расчет конструкции. Просто добавьте столбец в шаблон запроса и позвольте поставщику указать, по массе (по качеству) или по объему (по объему). В российских технических документах массовая доля и объемная доля — это два слова. Они смешиваются при переводе, что равносильно внесению ошибок китайской версии в русскую.
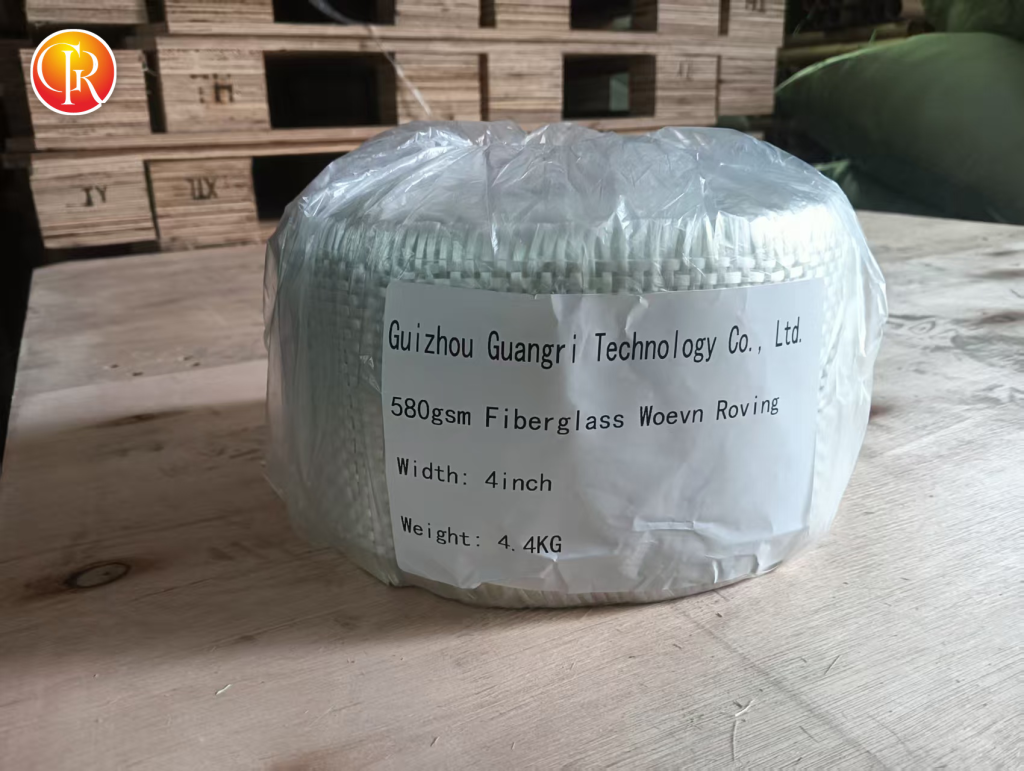
Рисунок 1. Ткань в мелкую клетку крупным планом.
2. 12 процессов, разделенных на три группы в зависимости от метода пресс-формы и давления.
Чтобы облегчить сравнение, в следующей таблице параметров объединены некоторые процессы со схожими принципами, поэтому количество строк в таблице меньше 12. Конкретная классификация процессов по-прежнему зависит от трех групп введений в тексте.
2.1 Группа 1: Ручное открытие формы, ручная укладка, распыление, вакуумный мешок.
V_f при ручной укладке и распылении обычно составляет от 15% до 30% (в некоторых данных указано, что распыление составляет от 12% до 20%), а пористость составляет от 2% до 10%, что зависит от ощущения работником уплотнения. Преимущества вполне реальны: можно изготовить одну деталь, форма дешевая, а на изогнутые поверхности и крупногабаритные детали не распространяются ограничения по оборудованию. Корпуса, крышки специальной формы и ремонт на месте по-прежнему используются и сегодня.
Вакуумный пакет запечатывает слой пленки пакета снаружи влажного слоя и использует атмосферное давление для выдавливания излишков смолы и пузырьков воздуха. V_f можно немного поднять, и пористость уменьшится до 2–3%. Он по-прежнему имеет только одностороннюю жесткую форму, и инвестиции в пресс-формы не сильно увеличились. Это экономически эффективный шаг, когда бюджет ограничен. Автоклав помещает весь компонент в сосуд под давлением от 1 до 10 бар, нагревает и создает в нем давление. Он в основном сочетается с препрегом и отнесен к третьей группе. Хотя и при формовании вакуумных мешков, и при вакуумировании используется вакуумное отрицательное давление, основное различие между ними заключается в методе инфильтрации смолой. Вакуумные пакеты обычно используются для уплотнения уложенных ламинатов, содержащих смолу, тогда как введение вакуума предназначено для введения смолы в материал посредством вакуумного отрицательного давления после завершения ламинирования сухого волокна. Они не могут напрямую применять один и тот же набор параметров содержания волокна и пористости.
2.2 Группа 2: Жидкостное формование в закрытых формах, RTM, VA-RTM, VARI, RFI, HP-RTM.
Общим для этой группы является то, что сухое волокно сначала помещается в полость формы, а затем смоле дают возможность течь и проникать. Стандартное время впрыска RTM составляет от 3 до 8 бар, время цикла от 30 до 90 минут, V_f от 45% до 60%, пористость менее 2%, обе стороны представляют собой поверхности формы, размер и внешний вид стабильны. Форма представляет собой металлическую шарнирную форму, а капиталовложения на порядок выше, чем у открытой формы.
VA-RTM и VARI/VARTM изготавливают только одностороннюю жесткую форму, а другая сторона запечатывается вакуумным мешком и для перемещения смолы используется отрицательное давление. The V_f is roughly 40% to 55%, and the porosity is 1% to 3%. If the sealing is done well, the porosity can be reduced to a very low level; if the bag film leaks a little, the same process line may produce more than 4% porosity. RFI makes a resin film and spreads it between layers. After heating, it penetrates by pressure, which is suitable for large-thickness laminations. The choice between the three methods depends on the number of mold faces and flow control. The difference in parameters is not as big as the difference in names.
HP-RTM был самым быстрым из всех. HP-RTM — это процесс трансферного формования смолы под высоким давлением. Давление впрыска и давление в полости формы будут варьироваться в зависимости от оборудования, системы смолы и конструкции формы. При сравнении различных данных процесса сначала следует подтвердить место измерения и конкретное определение давления. Не сравнивайте напрямую значения давления из разных источников в одном и том же диапазоне. Смоле требуется от 10 до 60 секунд, чтобы заполнить полость формы, а время цикла составляет от 3 до 8 минут. Именно по этому пути идет массовое производство кузовных деталей BMW i-серии. Стоимость — это инвестиции в прессы, литьевые агрегаты и металлические формы, которых нет даже при небольших партиях.
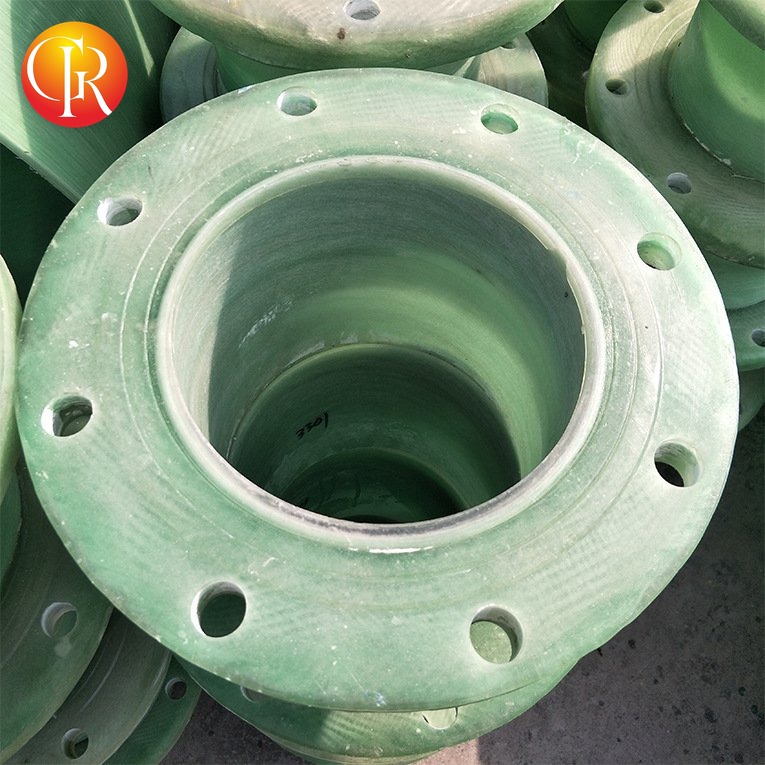
Рисунок 2. Фланец из стеклопластика. Крупный план.
2.3 Третья группа: преформированные материалы и непрерывное формование, препреги, SMC/BMC, пултрузия, намотка.
Автоклав с подогревом препрега может достигать 55–65 % V_f и пористости менее 2 % при условиях нагрева и отверждения от 1 до 10 бар. Это обычная практика для основных несущих частей в аэрокосмической отрасли, и она имеет самую высокую стоимость. SMC/BMC заранее смешивает измельченное стекловолокно со смолой и наполнителем в листы или гранулы и помещает их в комбинированную стальную форму для прессования. Массовая доля стекловолокна обычно составляет от 20% до 40% (SMC может достигать 60%, а BMC чаще всего от 10% до 30%). Объемная доля составляет примерно от 15% до 30%. Давление формования составляет от 30 до 150 бар, а цикл измеряется минутами.
Сложные детали, такие как распределительные коробки, коробки счетчиков и детали автомобильной обшивки, которые должны быть гладкими с обеих сторон и иметь ребра и отверстия, в основном представляют собой SMC/BMC. И пултрузия, и намотка представляют собой непрерывные волокна с самой сильной направленностью: пултрузия позволяет изготавливать только профили равного сечения с массовой долей стекловолокна от 60% до 75% и лучшими продольными характеристиками; при намотке смоченная нить распределяется по стержневой форме под углом ±55° или 90°, с V_f от 50% до 70%, а трубы, резервуары для хранения и сосуды под давлением полагаются на это, чтобы получить обручальную прочность.
К третьей категории относятся собственные пултрузионные профили компании, в том числе стеклопластики, кабельные лотки, решетчатые несущие полосы и дверные и оконные профили из стекловолокна и полиуретана. Равное поперечное сечение, большой размер партии и продольное напряжение – это именно сильные стороны пултрузии. С другой стороны, если заказчику нужен сферический резервуар или деталь специальной формы, выдерживающая разнонаправленные нагрузки, пултрузия — это не та линия, о которой следует сообщать.
Данные в таблице представляют собой типичные эталонные диапазоны из различной общедоступной информации и не означают, что все заводы или все материальные системы могут достичь одного и того же уровня. Фактическое содержание волокон, пористость, производственное давление и цикл формования будут зависеть от таких факторов, как система смолы, армирующие материалы, структура продукта, конструкция пресс-формы и состояние оборудования. При совершении конкретных закупок преимущественную силу должны иметь фактический отчет об испытаниях поставщика и требования проекта.
| Группа процессов/репрезентативный процесс | V_f или содержание стекловолокна (указать диаметр) | Типичная пористость | Давление и ритм |
|---|---|---|---|
| Ручная укладка/распыление | 15–30% В_ф (впрыск 12–20%) | 2–10% | Давление нормальное, искусственное |
| вакуумный мешок | 25–35% V_f (вакуум влажной укладки) | 2–3% | Отрицательное давление около 1 бар |
| Препрег + автоклав | 55–65% В_ф | < 2% | 1–10 бар, несколько часов |
| РТМ | 45–60% В_ф | < 2% | 3–8 бар, 30–90 мин. |
| ВА-РТМ/ВАРИ/ВАРТМ | 40–55% В_ф | 1–3% | Односторонняя форма с вакуумным приводом |
| RFI | 50–60% В_ф | < 2% | Проникновение под горячим давлением |
| HP-РТМ | 55–60% В_ф | < 2% | 30–100 бар, 3–8 минут |
| SMC/BMC формование | 20–40 % массовая доля (примерно 15–30 % В_ф) | < 3% | 30–150 бар, 1–10 мин. |
| Пултрузия | Массовая доля 60–75 % (около 42–59 % В_ф) | < 2% | Непрерывная, 0,3–1,5 м/мин |
| шпагат | 50–70% В_ф | 1–10% | Контроль натяжения, вращение оправки |
3. Сопоставьте размер партии, тип детали и бюджет.
3.1 Демаркация партии является эмпирической величиной, а не стандартным ответом.
Существуют очевидные различия в экономичном размере партии при различных процессах формования, о которых нельзя судить только по фиксированному количеству штук.
Вообще говоря, процесс ручной укладки больше подходит для небольших партий, образцов и крупных деталей специальной формы; RTM и введение вакуума могут удовлетворить производственные потребности различных партий в зависимости от входной формы и структуры продукта; Литье HP-RTM и SMC больше подходит для серийного производства с более высокой степенью автоматизации и более быстрым производственным циклом.
Конкретный процесс, который необходимо принять, также необходимо тщательно рассчитать на основе стоимости пресс-формы, инвестиций в оборудование, годового использования, производственного цикла и затрат на рабочую силу. Номера партий в статье могут использоваться только в качестве ссылки для предварительного отбора и не могут использоваться непосредственно в качестве единого стандарта.
У RTM есть информация, что экономическая отправная точка составляет от 50 до 100 штук в год, поскольку инвестиции в пресс-формы составляют от 10 000 до 30 000 долларов США; Открытые формы для ручной укладки стоят всего от 2000 до 8000 долларов США, и к ним по-прежнему принадлежат отдельные детали и прототипы. Более 5000 штук в год, более быстрое время цикла формования препрега или HP-RTM приведет к распределению амортизации оборудования. Эти цифры взяты из структуры затрат разных стран. Если они используются в российских проектах, их необходимо пересчитывать с использованием местных расценок на пресс-формы и ручного труда.
Вместо того, чтобы запоминать пороговое значение, более простой метод состоит в том, чтобы разделить цену пресс-формы на предполагаемое общее количество деталей, сначала рассчитать амортизацию каждой детали, а затем сравнить ее с разницей в трудозатратах, материалах и ломе. Чем больше и неправильнее форма детали, тем быстрее будет расти стоимость закрытия формы, а также смещаться вправо разделительная линия. Этот алгоритм некрасив, но он ближе к вашему проекту, чем любая общая сравнительная таблица.
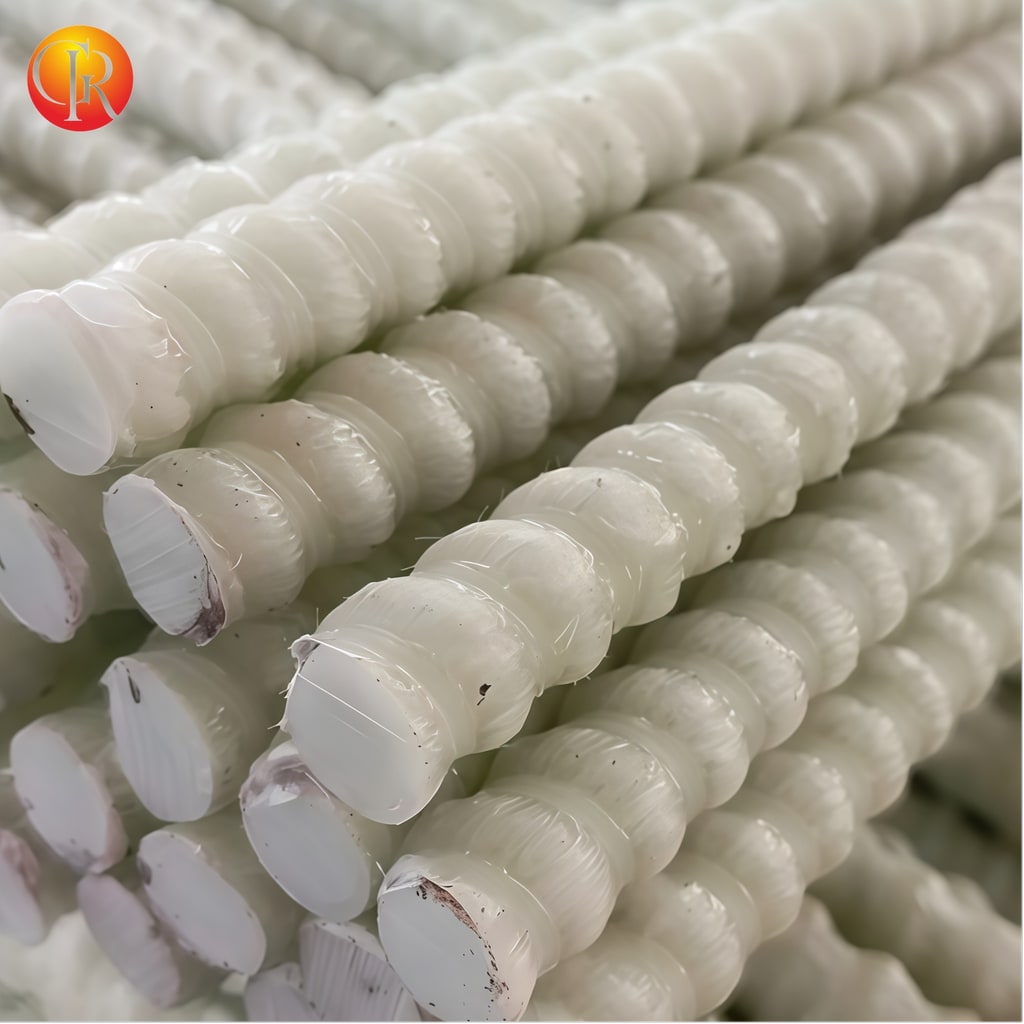
Рисунок 3. Стекловолоконные стержни крупным планом.
3.2 Является ли это односторонней или двусторонней формой, какие стороны необходимо собрать в первую очередь?
VA-RTM экономически эффективен для изготовления крупных деталей, поскольку исключается половина формы. При сравнении государственных затрат разница в стоимости между RTM и внедрением вакуума в основном связана с формой пресс-формы, конфигурацией оборудования и методом производства. Для крупных композитных изделий односторонние формы в сочетании с процессами вакуумного введения обычно позволяют снизить часть инвестиций в пресс-формы.
Однако требования к размеру, структурной сложности и точности различных продуктов сильно различаются, поэтому определенный набор показателей государственных затрат не может быть напрямую использован в качестве стандарта закупок для всех проектов. При фактическом выборе вам следует узнать у поставщика стоимость пресс-формы, стоимости оборудования и стоимости производства отдельной детали соответственно. Для крупногабаритных деталей, таких как корпуса лопастей ветряных турбин, корпуса кораблей и крышки больших мостов, к которым предъявляются требования только к внешнему виду с одной стороны, экономия денег часто важнее, чем разница в нескольких процентных пунктах в параметрах процесса.
Цена в кармане. У односторонней формы только та сторона, которая прикрепляется к форме, гладкая и плоская, а сторона пленки мешка будет иметь направляющие линии, а допуск по толщине также шире; Двусторонняя металлическая форма имеет гладкие обе стороны и имеет хорошую повторяемость размеров. Обычно его выбирают для монтажных поверхностей, уплотнительных поверхностей и открытых внешних деталей. Дешевле сначала отметить на чертеже САПР, какие поверхности являются поверхностями сборки, а затем решить, сколько поверхностей формы использовать, чем потом ремонтировать путем полировки.
3.3 Перед отправкой поставщику проверьте эти четыре цифры
Соберите предыдущий контент в контрольный список, который можно поместить непосредственно в электронное письмо с запросом. На все четыре вопроса можно дать четкие ответы, не затрагивая секреты процесса другой стороны.
1. Название процесса формования и диаметр измерения содержания волокна (по массе/по объему); если указана массовая доля, укажите также пересчитанную объемную долю.
2. Проверьте отчет о проверке качества продукции. Подтвердите методы обнаружения, соответствующие стандарты и фактические значения обнаружения пористости и характеристик межслойного сдвига соответственно. Пористость и свойства межслойного сдвига следует указывать отдельно, и один результат испытания не может быть заменен другим.
3. Для нашего годового использования и общего количества штук, пожалуйста, попросите поставщика разделить плату за пресс-форму в соответствии с этой суммой и указать цену за единицу и плату за пресс-форму соответственно. Не просто указывайте общую цену, включая форму.
4. Отметьте поверхность сборки и поверхность внешнего вида, подтвердите, является ли это односторонней или двусторонней формой, и укажите класс поверхности в условиях приемки.
▍Заключение
Существует много типов процессов формирования FRP. Различные процессы имеют свои особенности с точки зрения содержания волокон, пористости, инвестиций в пресс-формы и эффективности производства. Не существует единого лучшего решения, подходящего для всех продуктов.
На этапах закупок и разработки проекта рекомендуется сначала уточнить структуру продукта, калибр измерения содержания волокна, требования к пористости, предполагаемое годовое использование и бюджет пресс-формы, а затем выбрать более подходящий производственный процесс в зависимости от конкретных условий.
Если вы оцениваете варианты формования стеклопластиковых стержней, стеклопластиковых кабельных лотков, решеток, труб или других композитных изделий, отправьте чертежи изделий, размеры секций, требования к нагрузке и предполагаемые размеры партий по адресу info@lightsunfrp.com. Наша команда может предоставить рекомендации по выбору процессов и расценки на продукцию, основанные на фактических потребностях.
▍Контактная информация
Сайт: https://www.grfrp.com/.
Электронная почта: info@lightsunfrp.com
Телефон: +86-15089178426
WhatsApp: +8615089178426
▍Связанное чтение
Кабельный лоток из стеклопластика: процесс пултрузии и выбор нагрузки (/products/frp-cable-tray/)
Почему стержни FRP пултрузионные: непрерывные волокна и продольная прочность (/products/frp-rebar/)
Стеклопластиковая решетка: как отличить формовку от пултрузии (/products/frp-griting/)
Содержание стекловолокна и пористость: какие протоколы испытаний следует читать при приемке (/news/frp-quality-control/)